LANGUAGE
Ekstruder od 90 mm s kapacitetom od 380 kg/h za PVC obloge često se smiri na 330 kg/h nakon što linija radi u tri smjene na spoju s većim opterećenjem punila — a operater krivi matricu, vakuumsku pumpu ili vijak. U većini pregleda specifikacija u kojima sudjelujemo, neusklađenost je bila zaključana mjesecima ranije, kada je geometrija vijka odabrana za jednu smjesu, a linija je kasnije zamoljena da pokrene drugu.
Kratka verzija
Pužni ekstruderi biraju se prema spoju i brzini linije, a ne prema nominalnoj tonaži. PVC izolacija i ovojnica udobno stoje na jednom vijku 20–24:1 L/D s omjerom kompresije 2,5–3,5. PE i XLPE izolacija pri velikim brzinama linije zahtijeva utore, 25-30:1 L/D i dio barijere za održavanje ravnomjerne temperature taline. Uskladite te tri varijable i odgovorit će se na većinu pritužbi na pomicanje promjera i stabilnost izlaza prije nego se otvori prvi bačva smjese.
Ono što slijedi je kako se geometrija preslikava na kabelsku liniju, koji brojevi pripadaju kupovnoj specifikaciji i provjere koje održavaju izlaz stabilnim u trećoj godini.
Što vijak zapravo radi unutar cijevi
Jedan vijak obavlja tri posla u jednoj rotaciji: prenosi hladni granulat, topi ga uz zagrijanu stijenku bačve i pumpa talinu kroz prekidnu ploču u križnu glavu pod pritiskom koji je dovoljno stabilan da zadrži debljinu stjenke. Svaki posao živi u svojoj zoni, a svaka je zona definirana dubinom leta.
Zona hranjenja
Duboki letovi, otprilike 0,12–0,18 D. Njegova je zadaća volumetrijsko prenošenje, tako da izlaz prati nasipnu gustoću granulata i oblik peleta. Ovo je zona za koju je užljebljena cijev dizajnirana da stabilizira.
Zona kompresije
Dubina leta se sužava od posmaka do dubine mjerenja. Omjer između to dvoje je omjer kompresije; prenisko i neotopljene čestice stižu do kalupa, previsoko i smično zagrijavanje dodaje 15–25 °C talini.
Zona mjerenja
Konstantna mala dubina, tipično 5-8 D duga. To je pumpa, a njezina stabilnost tlaka utječe na toleranciju promjera više od bilo koje nizvodne regulacijske petlje.
Prekidna ploča i križna glava
Paketi sita stvaraju protutlak od 15–30 MPa. Tlačna matrica obrađuje izolaciju, cijevna matrica obrađuje plašt; vijak odlučuje koliko je postojano bilo koje od njih ispunjeno.
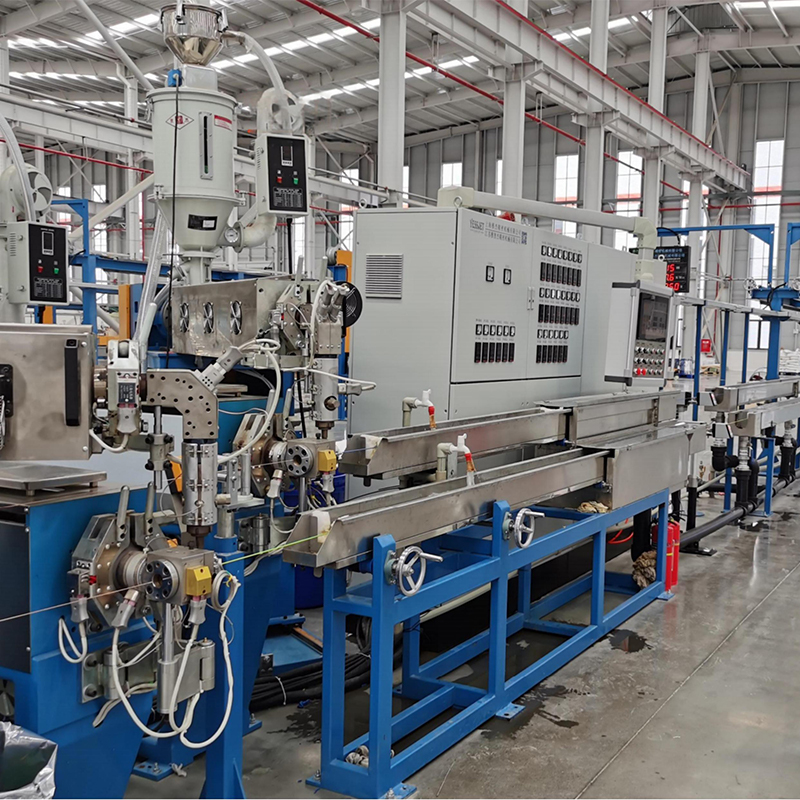
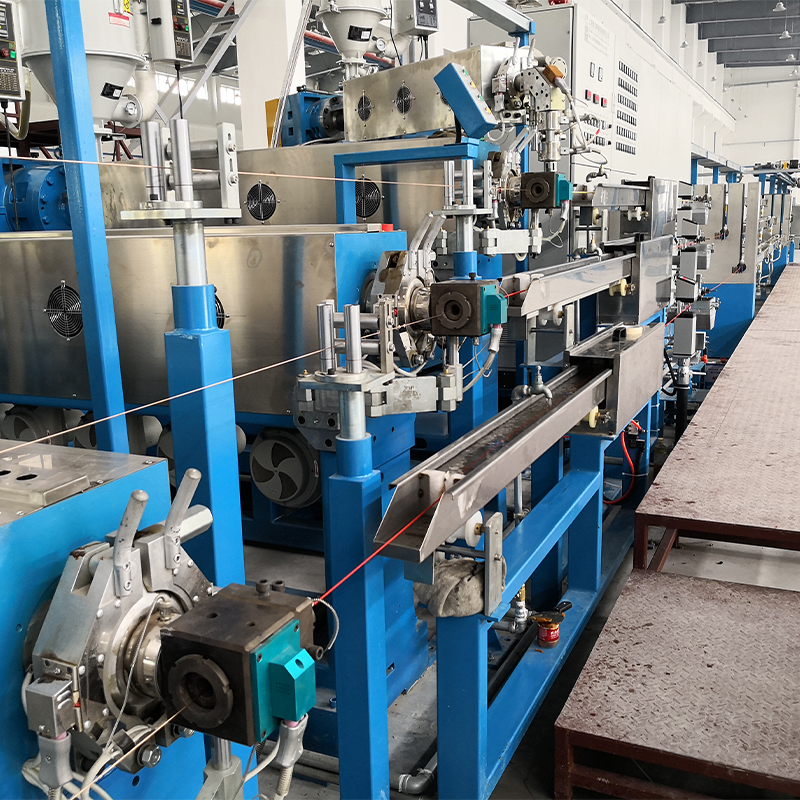
Nizvodno, geometrija prestaje biti važna ako ostatak linije ne može pratiti. Na XLPE izolacijskoj liniji linija za istiskivanje žice i kabela mora uravnotežiti temperaturu bačve, duljinu hlađenja, napetost i brzinu preuzimanja u jednom prozoru zadane vrijednosti, a vijak je samo prva karika u tom lancu.
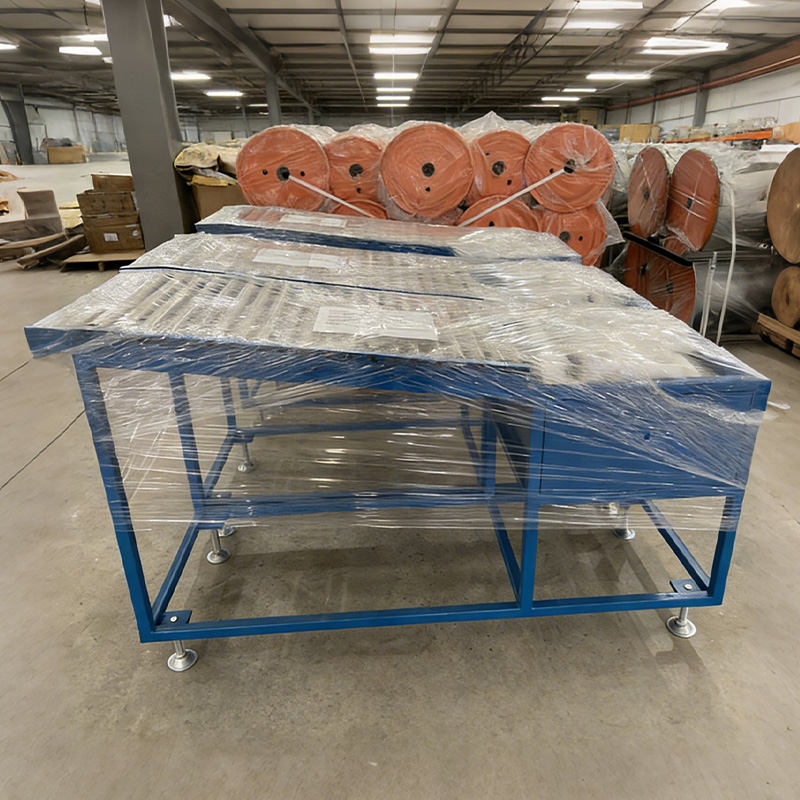
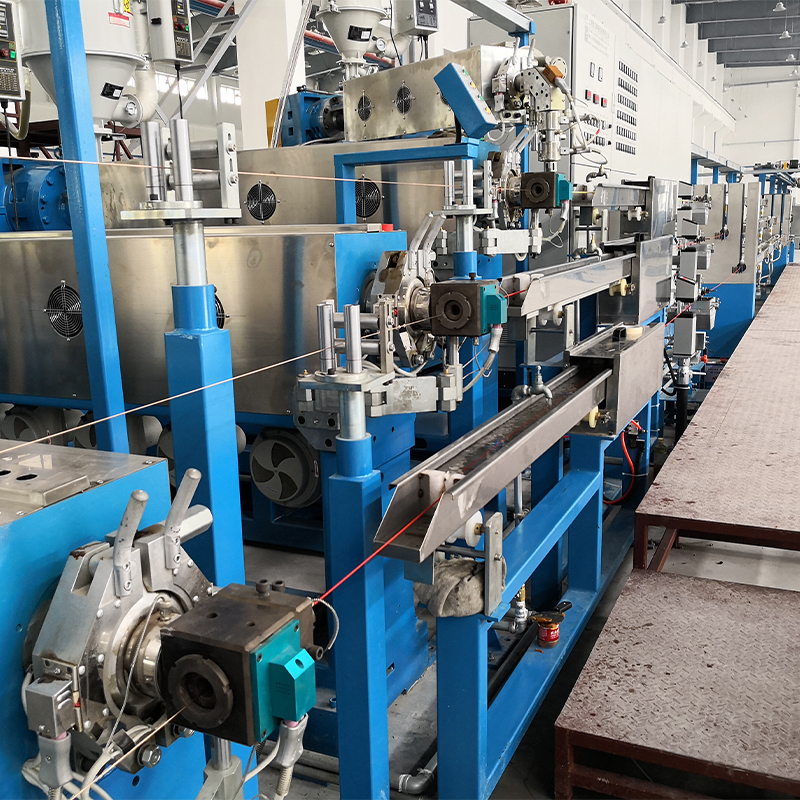 XLPE/PE kabelski ekstruder sa spremnikom vode za hlađenje Za umrežene PE vodove gdje se talina ne može preraditi, ovaj integrirani ekstruder i višedijelni spremnik za vodu podržavaju kontinuiranu izolaciju s kontroliranim hlađenjem i stabilnim učinkom. Pogledajte proizvod →
Umreženi PE povećava uloge jer se talina ne može preraditi. Namjenski PE/XLPE stroj s odgovarajućim koritom za vodu drži talinu u uskom pojasu i sprječava prerano umrežavanje unutar bačve, što je način kvara koji se pojavljuje kao mrlje od gela tri dana nakon proizvodnog ciklusa.
Usporedba dizajna vijaka s brojevima koji odlučuju o izlazu
Kada dva dobavljača ponude isti promjer, razlika je u L/D, omjeru kompresije i dizajnu dovoda. Rasponi u nastavku su oni koje najčešće uspoređujemo tijekom tehničkog pregleda.
Indikativni rasponi izvučeni iz specifikacija kabelske linije; uvijek potvrdite testom u trgovini na vlastitom spoju prije potpisivanja.
Strojevi s dvostrukim vijkom dominiraju poslom suhog miješanja PVC-a jer se letvice koje se isprepliću same brišu i prenose prah bez koraka prethodnog miješanja. Na izolacijskim vodovima pojedinačni vijak još uvijek pobjeđuje u pogledu stabilnosti tlaka taline i cijene po kg/h, zbog čega se obično bira spoj, a ne broj vijaka.
Ono što podatkovna tablica izostavlja: gdje izlaz tiho odlazi
Izlaz s natpisne pločice mjeri se s novim vijkom, čistim sitom i ustaljenim dovodnim otvorom. Prave linije gube propusnost na pet predvidljivih mjesta, a samo jedno od njih je motor.
14%
Dozvola za let
9%
Zaslon paket puzanje
7%
Die ograničenje
6%
Zanos grla
4%
Traka za grijanje
Indikativni doprinos gubitku propusnosti mjeren kroz dvogodišnji period na 90 mm izolacijskoj liniji.
Odobrenje leta je tiho. Novi vijak od 90 mm obično ima radijalni zazor od 0,20–0,30 mm; nakon otprilike 0,45 mm talina klizi natrag preko letvica, izlaz pada i temperatura taline se penje na istim zadanim točkama. Budući da ništa ne alarmira, za pad se okrivljuje spoj. Puzanje tlaka u paketu zaslona skriva se na isti način: rastuće očitanje diferencijalnog tlaka na prekidnoj ploči vaše je najranije upozorenje da pumpa radi jače nego što bi trebala.
Gdje se ti strojevi nalaze u proizvodnji kabela
U tvornicama kabela koje opskrbljujemo, podjela u nastavku odražava kako je kapacitet ekstrudera zapravo raspoređen prema krajnjem proizvodu, a ne prema veličini stroja.
PVC izolacija i obloga — 38%
PE i XLPE kabel za napajanje — 31%
LSZH i otporan na vatru — 14%
LAN i komunikacija — 11%
Specijalnost i pjena — 6%
Aplikacija je važna jer mijenja ono što linija mora učiniti kada se zaustavi. Uzice za plaštenje toleriraju kratko zaustavljanje za promjenu koluta; fine-wire i LAN linije ne, i to je gdje akumulatorski i plesni sustavi za kontinuirane ekstruzijske linije zauzeti svoje mjesto, držeći tampon kabela i stalnu napetost dok se nizvodni kolut mijenja.
Određivanje pužnog ekstrudera: provjera u pet koraka
Specifikacija nabave koja preživi puštanje u pogon obično slijedi isti redoslijed odluka.
Korak 1 — Popravite spoj prije tonaže
Zabilježite indeks taline, opterećenje punila, dopuštenu gornju temperaturu taline i raspon debljine stijenke. Dva spoja koji izgledaju slično na podatkovnoj tablici mogu zahtijevati razliku od 4:1 u omjeru kompresije.
Korak 2 — Izlaz veličine na matrici, a ne na natpisnoj pločici
Uzmite kg/h potreban na poprečnoj glavi pri maksimalnoj brzini linije i dodajte 15% prostora za visinu za varijacije spoja i trošenje vijaka.
Korak 3 — Odlučite o dizajnu feeda
Užljebljena hrana osigurava stabilan učinak sa slobodno protočnim PE granulatom; glatki provrt je lakši za ponovno brušenje i lagane PVC mješavine.
Korak 4 — Provjerite pogon i mjenjač
Tražite krivulju okretnog momenta na niskom kraju raspona brzine i radni faktor mjenjača koji preživljava zaustavljeni paket sita, a ne opterećenje u stabilnom stanju.
Korak 5 — Napišite test prihvaćanja
Četiri neprekidna sata na vašem spoju, s zabilježenom temperaturom taline, tolerancijom promjera, specifičnom energijom u kWh/kg i mjerenjem izvlačenja vijaka prije primopredaje.
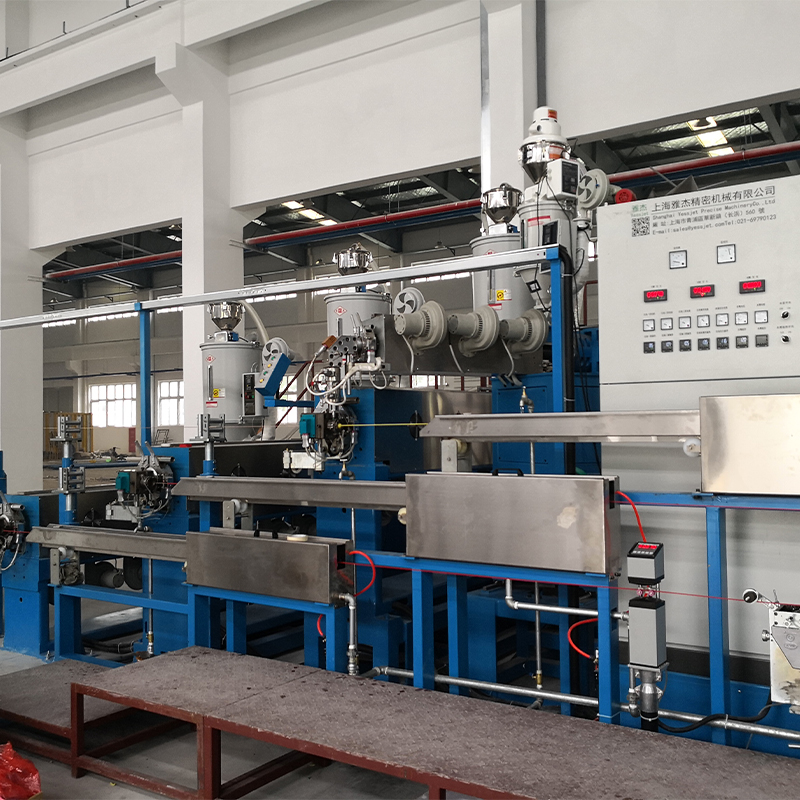 Potpuno automatski PE/PVC sustav ekstruzije kabela visokih performansi Prilikom planiranja nove PE/PVC kabelske linije, ovaj integrirani sustav pokriva automatsko isplatu, precizno istiskivanje, hlađenje, izvlačenje i preuzimanje kako bi se smanjila ručna intervencija. Pogledajte proizvod →
Tamo gdje se planira nova linija, a ne zamjena jednog stroja, korisno je pitanje tko je vlasnik sučelja - temperature bačve, zategnutost osovine, namotavanje i paletiziranje - jer su neusklađene primopredaje mjesto gdje dolazi do većine kašnjenja pri povećanju.
Održavanje čestitog vijaka: održavanje i usklađenost
- Svakih 12 mjeseci mjerite radijalni razmak letenja i istrošenost cijevi; zabilježite ga u odnosu na vrijednost puštanja u pogon tako da trend, a ne apsolutni broj, pokrene zamjenu.
- Zabilježite temperaturu taljenja i diferencijalni tlak sita za svaku smjenu. Porast od 2 MPa tijekom tjedan dana je blokiran paket, a ne greška upravljanja.
- Zamijenite grijaće trake u kompletu. Jedna slaba traka stvara hladnu točku koja se pojavljuje kao neotopljeni trag u izolaciji.
- Pročistite smjesom koja odgovara sljedećoj vožnji umjesto da se bačva pusti na suho; termalni ciklus je ono što iskrivljuje letove.
- Čuvajte dokumentaciju u skladu s tržištem na koje isporučujete: električna sigurnost i zaštita prema priznatim standardima strojeva, plus zapisi o materijalu i procesu koji se mogu pratiti do šarže kabela.
Ništa od toga nije egzotično i ništa od toga nije skupo kada je planirano u specifikaciji. Skupa verzija otkriva u drugoj godini da je vijak, dovodni otvor i zaslonski paket odabrala druga osoba protiv različitih pretpostavki.
Praktični zaključak: tretirajte vijak kao usklađeni dio sustava složene linije, napišite L/D, omjer kompresije, dizajn dovoda i dopuštenje leta i testirajte sva četiri prije nego što stroj napusti posao. To je ono što razdvaja liniju koja drži 350 kg/h desetljeće od one kojoj je svakih osamnaest mjeseci potreban novi vijak.