LANGUAGE
Nakon dva sata noćne smjene, ekstruder od 90 mm koji pokreće 1 kV LLDPE-izolirani kabel počeo je proizvoditi mat, blago valovitu površinu. Brzina puža bila je stabilna, skener promjera ispravljao se svakih nekoliko sekundi, a pritisak na glavi se popeo za 18 bara iznad jutarnje osnovne linije. Zadane vrijednosti bačve jednostavno su kopirane iz LDPE posla: 165/175/185/190 °C s matricom od 195 °C.
Spoj nije bio problem. Temperaturni prozor bio je. LLDPE je topliji i ravniji od LDPE-a i kažnjava pogreške u oba smjera: prehladno ostavlja neotopljene gelove i skokove tlaka, prevruće dovodi do slinjenja, oksidacije i mjerljivo slabijeg izolacijskog zida.
Kratak odgovor
LLDPE se topi između 120 i 130 °C , ali se obrađuje na temperaturi taljenja od 180 do 230 °C . Matrica se obično nalazi 10–20 °C iznad zone mjerenja. Za izolaciju kabela, izmjerenu talinu držite na 205–215 °C i nikada je ne ostavljajte iznad 240 °C.
Radni LLDPE temperaturni raspon, zona po zona
Vrijednost od 120-130 °C je ravnotežna točka tališta mjerena DSC-om. Govori vam gdje kristali nestaju, a ne gdje polimer teče dovoljno dobro da obloži vodič brzinom od 200 m/min. Između topljenja i dobrog protoka postoji jaz od 60–90 °C, a profil ispod je ono što ga zapravo zatvara.
Dvije korekcije važnije su od apsolutnih brojeva. Prvo, očitanja trake grijača nalaze se 10–25 °C ispod stvarne temperature taline zbog grijanja smicanja u vijku, tako da bačva koja pokazuje 195 °C može isporučivati talinu od 215 °C. Drugo, LLDPE se razrjeđuje smicanjem: povećanje temperature taline smanjuje viskoznost i tlak, ali također smanjuje čvrstoću taline, što se kasnije pokazuje kao ugib na konusu i ovalnost u gotovom svitku.
Zašto je za talište od 120–130 °C još uvijek potrebna matrica od 200 °C
Četiri mehanizma objašnjavaju razliku između broja podatkovne tablice i postavljenih točaka na ploči.
Uski prozor za topljenje
Raspodjela grananja kratkog lanca LLDPE-a čini da se većina kristala topi unutar otprilike 10 °C. Nema duge faze omekšavanja kao kod LDPE-a, tako da je prijelaz kruto u tečno stanje nagao i prve zone moraju već nositi toplinu.
Viskoznost, ne samo faza
Potpuno otopljena, ali hladna talina još uvijek je previše viskozna da bi se ravnomjerno rasporedila oko 2,5 mm izolacijskog zida. Temperature kalupa od 200–225 °C spuštaju viskoznost do mjesta gdje se polimer opušta prije nego što napusti površinu.
Toplina smicanja je dio proračuna
Otprilike trećina do polovice energije koja topi naboj PE vijka dolazi od mehaničkog rada, a ne od grijača. Zbog toga istrošeni vijak odjednom treba 15 °C više na ploči da postigne istu temperaturu taljenja.
Vrijeme boravka je dulje od vršne temperature
Razgradnja slijedi vrijeme pomnoženo s temperaturom. Talina koja se drži na 215 °C dvije minute obično je sigurnija od one koja se povećava na 245 °C trideset sekundi tijekom sporog pokretanja, kada je učinak nizak i polimer se zadržava.
Kako se LLDPE uspoređuje s LDPE, HDPE i XLPE
Većina temperaturnih pogrešaka na ploči dolazi od ponovne upotrebe susjednog recepta. Usporedba u nastavku pokazuje koliko su prozori stvarno udaljeni.
Gdje se zapravo pojavljuju problemi s temperaturom
Kada LLDPE linija počne stvarati otpad, uzroci se grupiraju. Podjela ispod odražava obrazac koji najčešće vidimo tijekom posjeta puštanju u pogon i rješavanju problema: to je dijagnostičko ponderiranje, a ne laboratorijska statistika.
34%
Otopiti prehladno
27%
Otopiti prevruće
21%
Die and head disbalans
12%
Profil hlađenja
6%
Napetost preuzimanja
Vrijedno je razdvojiti dva načina kvara pri hladnom taljenju. Neotopljene čestice gela pojavljuju se kao uzdignute izbočine koje opstaju sve dok kupac ne skine kabel, dok izgladnjela zona punjenja proizvodi cikličke promjene tlaka od 20–40 bara i vidljive trake promjera. Otkazi pri taljenju izgledaju drugačije: smeđa matrica slini na tlu, slab miris octene kiseline ili voska na glavi, a istezanje pri prekidu opada prije nego što se smanji vlačna čvrstoća.
Zašto je stupanj smole važan koliko i temperatura
Otprilike 60 posto svjetskog LLDPE-a ide u filmove, a ne u kabele. Ta jedina činjenica objašnjava vrlo uobičajenu pogrešku: kupnja opće klase filma jer je jeftina i dostupna, zatim gelovi za borbu i opekotine na kabelskoj liniji cijeli tjedan.
Film — oko 62%
Spojevi kabela — oko 14%
Rotomoulding — oko 11%
Brizganje — oko 7%
Cijevi i ostalo — oko 6%
Ocjene kabela specificirane su drugačije. Potražite kontrolirani indeks taljenja unutar uske trake, dokumentirani paket antioksidansa, mali broj gela i definiranu volumnu otpornost. Vrsta filma može doseći istu točku taljenja od 120–130 °C, ali ipak ne podnijeti namakanje u vodi na 90 °C, jer paket aditiva nikada nije bio dizajniran za mokro električno starenje.
Redoslijed pokretanja i gašenja koji štiti prozor
Kontrola temperature na LLDPE uglavnom je problem discipline, a ne problem opreme. Slijed u nastavku traje oko 45 minuta i sprječava većinu otpada koji nastaje prilikom promjene smjene.
1. Provjerite senzore. Provjerite svaki termopar u odnosu na kalibriranu sondu. Pomak od 15 °C na zoni mjerenja dovoljan je da se talina pomakne izvan raspona bez alarma.
2. Polagano namačite. Zagrijte od hladnoće do 160 °C i držite 30-40 minuta prije pokretanja vijka. Brze rampe ostavljaju glavu hladnijom od bačve i proizvode val prvog sata.
3. Pročišćavanje, zatim povećanje. Očistite prethodni polimer PE spojem za pročišćavanje, a zatim pojačajte za pokretanje zadanih točaka na 15–20 okretaja u minuti s matricom otvorenom prema atmosferi.
4. Očitajte pravu talinu. Ispitajte talinu na matrici, podesite posljednje dvije zone i tek tada povećajte brzinu linije u koracima od 10 m/min dok pratite pritisak glave.
5. Zaustavite se čisto. Za kratka zaustavljanja držite grijače na 150 °C radije nego da ih isključite; za duga zaustavljanja, pročistite i uvucite vijak kako biste izbjegli hladni čep.
6. Zabilježite svaku promjenu. Zabilježite temperaturu taljenja, pritisak glave i brzinu niti po kolutu, tako da se kasnija pritužba može pratiti do određene serije.
Hardver koji drži prozor stabilnim
Postavljene točke vrijede samo kada ih stroj može ponoviti. Tri detalja o hardveru bitna su na LLDPE liniji: PE vijak s odgovarajućim L/D i barijerom ili dijelom za miješanje, sito odgovarajuće veličine koje ne podiže pritisak i matrica s dovoljnom dužinom da se talina opusti. Vijak opće namjene niske kompresije radit će s LLDPE-om, ali obično mu je potrebno 10–15 °C više topline da bi se postigla ista kvaliteta površine, što skraćuje granicu toplinske sigurnosti.
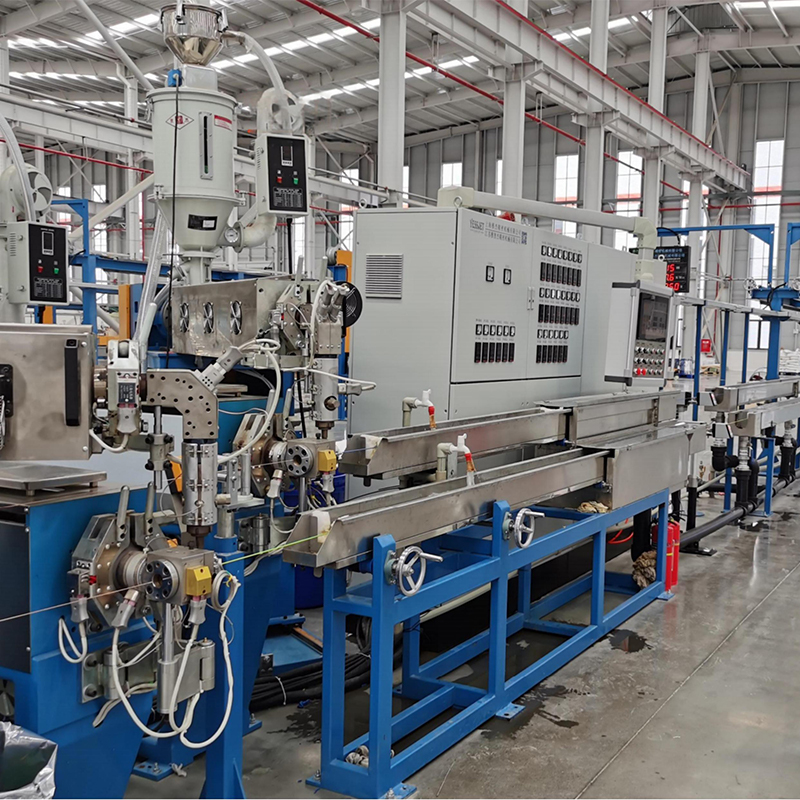
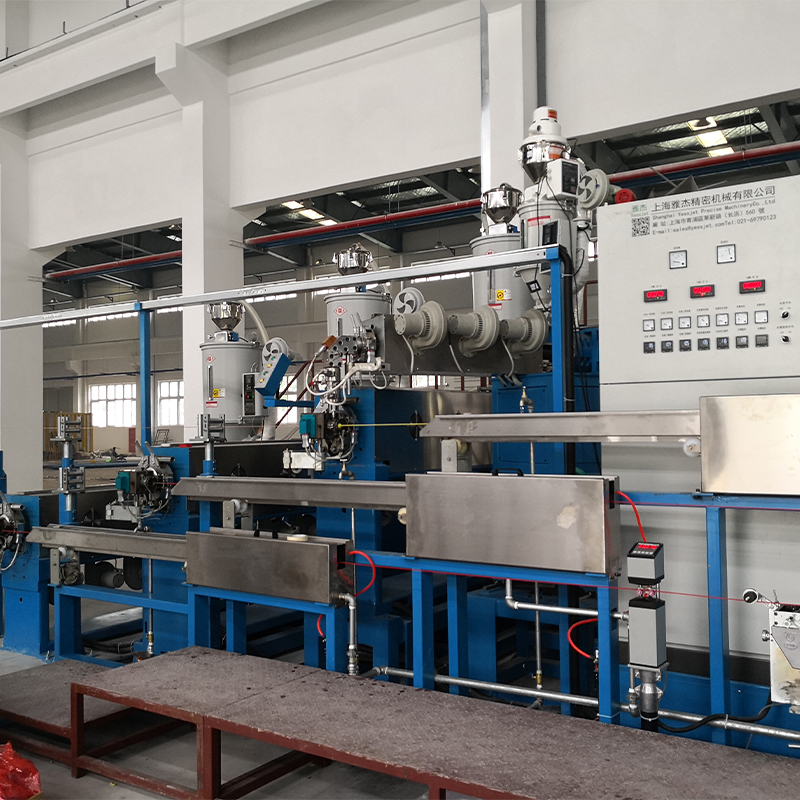
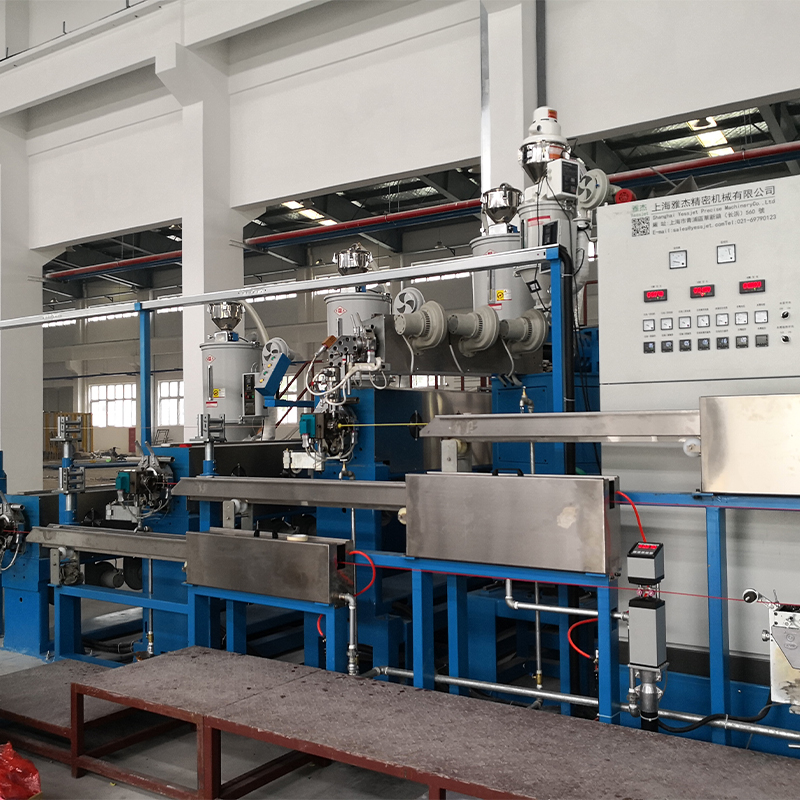 Visokoučinkovit ekstruder za kabele od PP, PVC i PE Višenamjenska ekstruzijska jezgra za izolaciju i omotače, kompatibilna s PP, PVC i PE i predstavljena za energetski štedljivu proizvodnju kabela visokog učinka. Pogledajte proizvod →
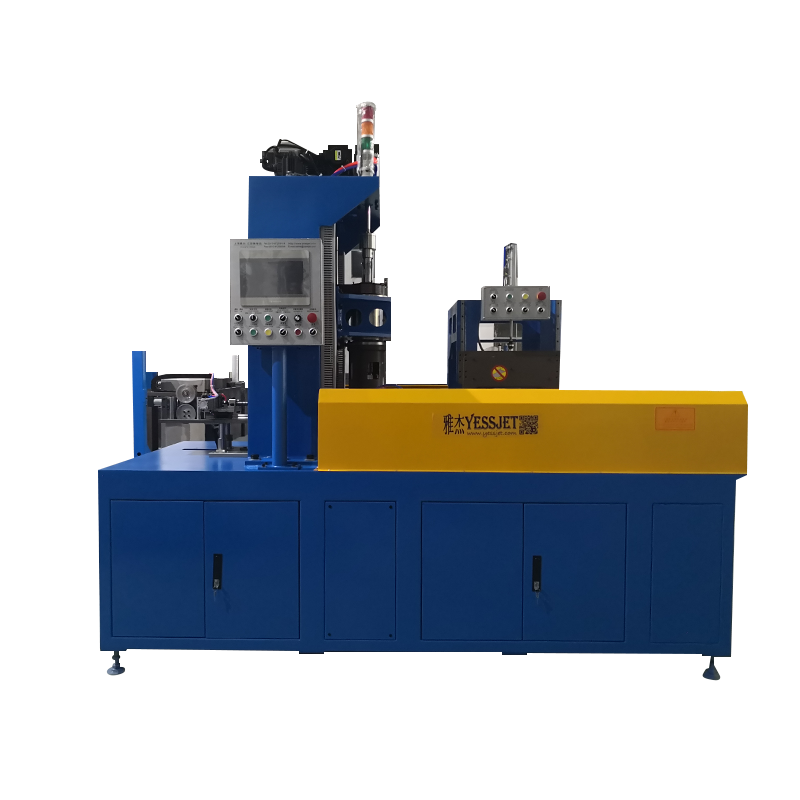
Tamo gdje izlaz mora ostati konstantan kroz promjene koluta, stabilnost temperature i kontinuitet linije su isti problem. The akumulatorski i plesni sustavi za kontinuirane ekstruzijske linije neka ekstruder radi pri fiksnoj brzini puža dok strana za namotavanje mijenja kolute, što uklanja ponovljene cikluse zagrijavanja i hlađenja koji uzrokuju oscilacije temperature taline.
Izbor ekstrudera zaslužuje vlastitu reviziju prije finaliziranja temperaturnog profila. Naš vodič za visokoučinkoviti ekstruderi PP, PVC i PE kabela pokriva geometriju vijka, usklađivanje izlaza i praktične razlike između konfiguracija jednog stroja i integriranih linija.
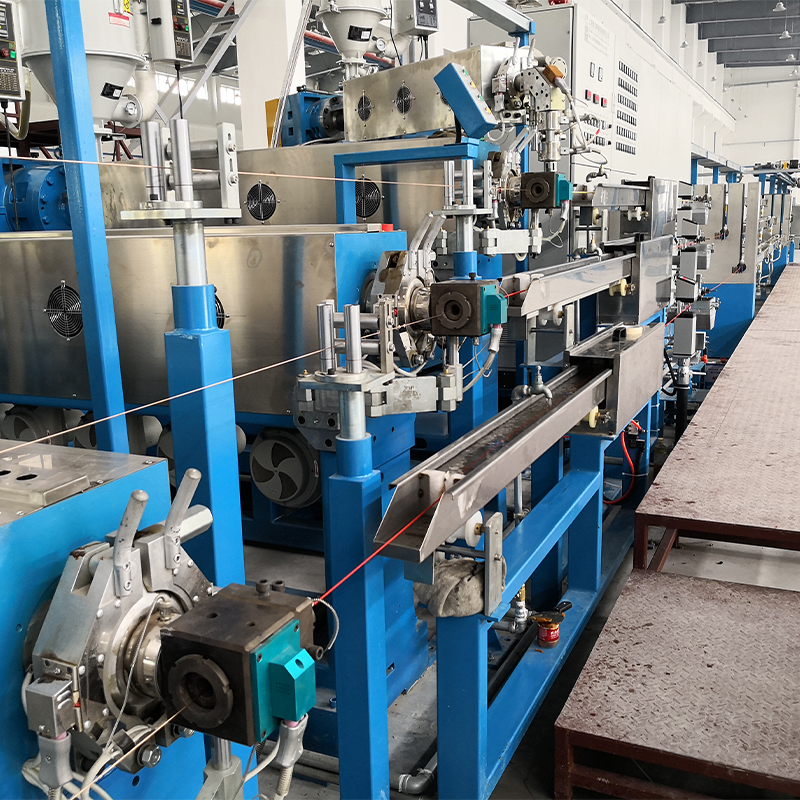
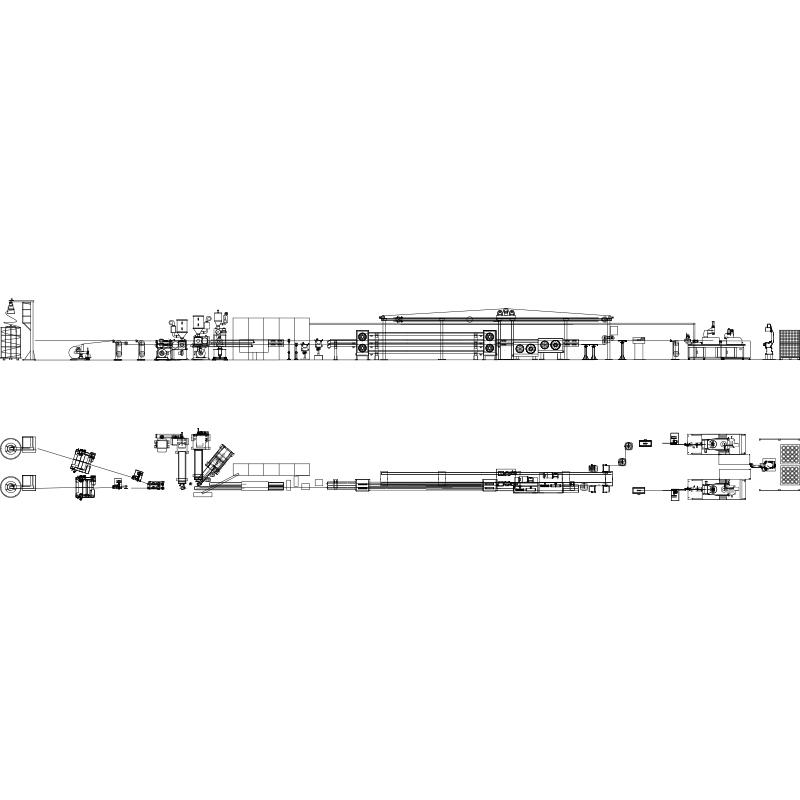 Linija za ekstruziju žice i kabela za izolirane i plaštene kabele Automatizirana linija za izolirane ili obložene žice i kabele, koja kombinira ekstruziju specifičnu za materijal s PLC kontrolom i nizvodnom opremom za hlađenje, ispis i namotavanje. Pogledajte proizvod →
Na nizvodnoj strani, temperatura taline je samo polovica priče: korito za hlađenje i napetost prihvata odlučuju hoće li izolacija zadržati dimenzije koje je upravo proizvela matrica. Sustav kontrole napetosti koji drži unutar nekoliko newtona sprječava ovalnost i skupljanje za koje operateri često krive ekstruder.
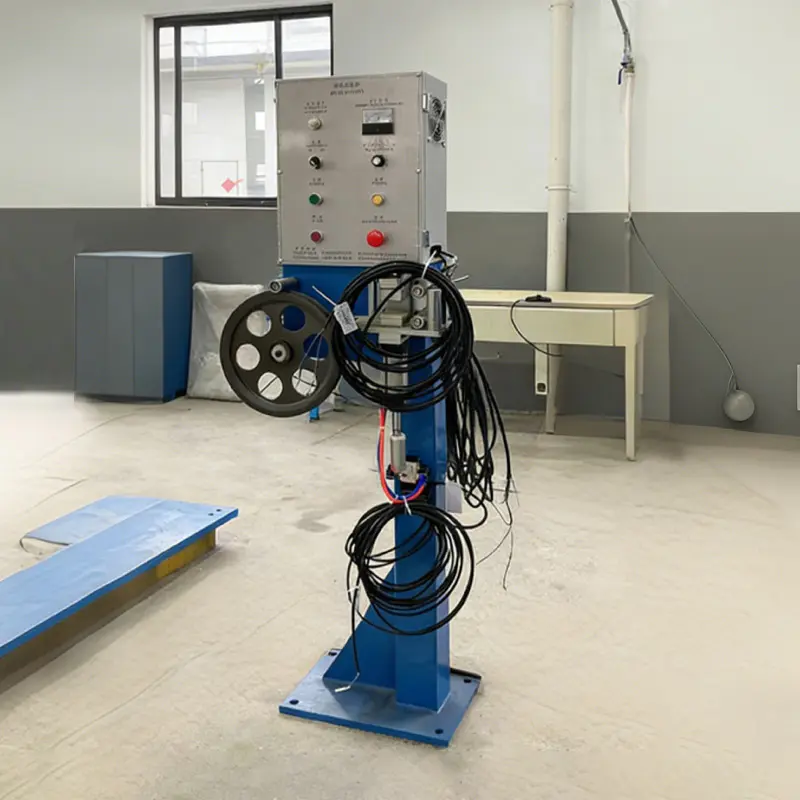 Sustav kontrole napetosti žice i kabela za namotavanje Dodatni sustav koji prilagođava napetost kabela u stvarnom vremenu tijekom namotavanja kako bi se spriječilo rastezanje, oštećenje, labavo namotavanje i neuredni raspored. Pogledajte proizvod →
Održavanje, evidencija i sukladnost
Temperaturni prozor je pouzdan koliko i oprema oko termoelementa. Tri rutine održavanja ga održavaju poštenim:
- Ponovno zategnite trake grijača i provjerite kontakt svako tromjesečje; labava traka stvara hladnu točku koja se točno očitava na senzoru, a pogrešno u talini.
- Provjerite termoparove i kontrolere u odnosu na referentnu sondu dva puta godišnje i uvijek nakon promjene vijka ili cijevi.
- Pratite broj gela i porast tlaka sita po proizvodnoj seriji; trend porasta tlaka pri konstantnoj temperaturi taline obično ukazuje na onečišćenje ili istrošenost vijka, a ne na temperaturnu grešku.
Što se tiče usklađenosti, zapis o temperaturi taljenja dio je procesa dokaza potrebnog za NN kabel prema IEC 60502-1 i za CPR deklaracije o reakciji na vatru prema EN 50575, gdje formulacija spoja i njegova toplinska povijest ulaze u deklaraciju. Držite temperaturu taline, broj serije spoja i ID koluta povezane u jednom zapisu; kada kupac pita zašto se serija ponaša drugačije, ta veza odgovara na pitanje u minutama umjesto u danima. RoHS i REACH dokumentacija trebala bi putovati s kompletnom serijom, a ne samo s gotovim kolutom.
LLDPE vas neće kazniti ako radite malo toplije od LDPE - kaznit će vas ako koristite kopirani recept. Tretirajte 120–130 °C kao talište na podatkovnoj tablici, 180–230 °C kao prozor obrade na ploči, a 205–215 °C kao praktični cilj za izolaciju kabela. Zatim to provjerite igličastom sondom na matrici umjesto da vjerujete zaslonu kontrolera i zapišite broj za svaki kolut. Sama ta navika uklanja većinu problema s površinom, gelom i ovalnošću za koje se okrivljuje spoj.