LANGUAGE
Tvornica kabela izvodi posao obloge od linearnog polietilena niske gustoće s bačvastim profilom preostalim od narudžbe LDPE-a. U roku od pola sata tlak taline se popeo, površina izgleda zamagljeno, a ispitivač svjećica počinje bilježiti greške. Ništa na liniji nije prekinuto. Smola se jednostavno topi na drugačijoj temperaturi od one za koju je profil napisan.
Zaključak: LLDPE talište je oko 120 do 128 °C kao vrh DSC, otprilike 10 do 15 °C iznad LDPE i 8 do 12 °C ispod HDPE. Taljenje počinje blizu 105 do 112 °C i završava na oko 130 °C. Taj raspon, a ne jedna brojka, odlučuje o temperaturi u zoni punjenja, očekivanom tlaku taljenja i o tome koliko neotopljenog gela može preživjeti u izolacijskom zidu.
Odjeljci u nastavku pokrivaju odakle dolazi broj, kako ga izbor komonomera mijenja i kako ga pretvoriti u postavke bačve, kontrolu napetosti i pravila ulazne inspekcije koja stoje na pokretnoj liniji.
Što je zapravo LLDPE talište
Diferencijalna skenirajuća kalorimetrija prikazuje taljenje kao krivulju, a ne kao točku. U drugom ciklusu zagrijavanja, standardni LLDPE pokazuje ekstrapolirani početak blizu 105 do 112 °C, vrhunac između 120 i 128 °C i povratak na početnu vrijednost za 128 do 135 °C. Dobavljači navode vrhunac jer se dobro ponavlja od laboratorija do laboratorija, ali početak je brojka koja je važna kada se postavlja zona napajanja.
DSC vrhunac, druga utrka
120 do 128 °C za tipove uobičajenog butena, heksena i oktena pri 10 °C/min, prema ASTM D3418 ili ISO 11357-3.
Početak topljenja
105 do 112 °C. Ovdje počinje djelomično taljenje, tako da je to broj koji treba poštovati kada pišete profil bačve.
Vicat točka omekšavanja
88 do 100 °C. Opisuje krutost pod opterećenjem, a ne topljenje, a korištenje kao zadane vrijednosti taljenja uzrokuje val.
Praktična temperatura taljenja
190 do 220 °C na matrici, otprilike 60 do 90 °C iznad vrha, tako da je polimer potpuno otopljen i homogen.
Gustoća predvidljivo pomiče vrh. Ocjene između 0,915 i 0,922 g/cm³, one koje se koriste za savitljivu foliju i kabelske omotače, tale se blizu 120 do 123 °C. Ocjene između 0,926 i 0,940 g/cm³ pomiču vrhunac na 126 do 130 °C i ponašaju se bliže HDPE-u u zoni kompresije.
Zašto se LLDPE topi iznad LDPE
Razlika dolazi od razgranate arhitekture. LDPE se proizvodi pod visokim pritiskom i nosi dugolančane grane na okosnici. Te grane su previše glomazne da bi ušle u kristalnu rešetku, pa prekidaju rast kristala i drže kristalnost na otprilike 35 do 45 posto. LLDPE se proizvodi s koordinacijskim katalizatorom, tako da njegova okosnica ostaje linearna i samo kratke grane od dva do šest ugljika vise s nje. Kratke grane također su isključene iz rešetke, ali se linearni segmenti između njih mnogo učinkovitije savijaju u lamele. Kristalnost raste na oko 45 do 55 posto, a s time se povećava i vrhunac topljenja.
Distribucija molekularne težine pojačava učinak. LLDPE ima užu distribuciju i nema dugolančano grananje, tako da se značajno manje razrjeđuje od smicanja od LDPE. Pri istom indeksu taline zahtijeva više zakretnog momenta vijka, stvara veći tlak matrice i pokazuje manju čvrstoću taline i manje bubrenje matrice. Vijak optimiziran za LDPE obično slabije radi na LLDPE čak i kada je temperatura svake zone već ispravna.
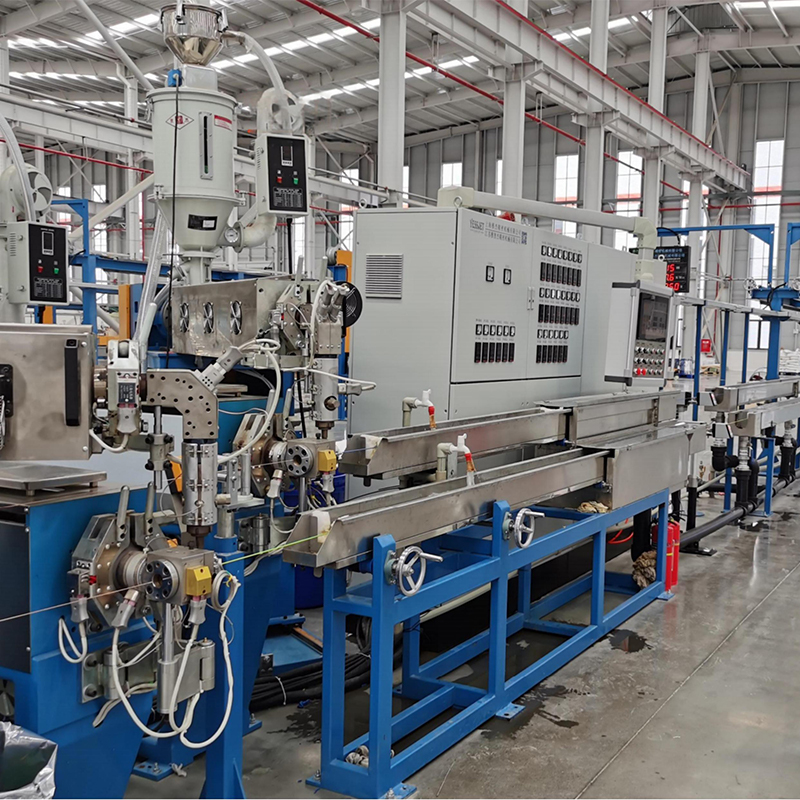
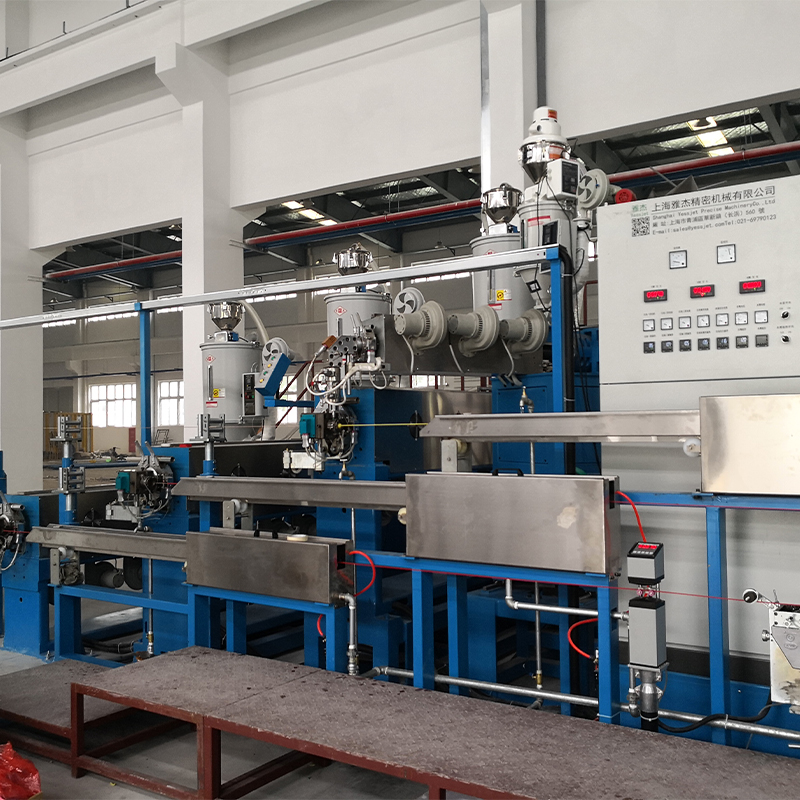 Potpuno automatski PE PVC ekstruder za izolaciju i omotač Integrirani sustav ekstruzije za PE i PVC izolaciju kabela i omotače, prikladan kada dizajn vijka i linije mora odgovarati zahtjevnoj obradi polietilena. Pogledajte proizvod →
Podaci o topljenju po stupnju
Usporedba u nastavku pokriva četiri obitelji polietilena koje se najčešće pojavljuju na kabelskim i filmskim linijama. Rasponi obuhvaćaju komercijalne stupnjeve; određeni dio može sjediti bilo gdje unutar njih.
Smola
Gustoća (g/cm³)
DSC vrh (°C)
Kristalnost
Ponašanje pri taljenju
LDPE
0,918-0,932
108–115 (prikaz, stručni).
35-45%
Snažno stanjivanje smicanjem, visoko bubrenje
LLDPE (C4–C8)
0,915-0,940
120–128 (prikaz, stručni).
45-55%
Mala čvrstoća taljenja, niska osjetljivost na smicanje
Metalocen LLDPE
0,900–0,925
115–124 (prikaz, stručni).
40–50%
Oštar pojedinačni vrh, visoka žilavost
HDPE
0,941-0,965
130–136 (prikaz, stručni).
60-80%
Visoka krutost, najviša temperatura taljenja
Vršne vrijednosti su rezultati DSC drugog zagrijavanja pri 10 °C/min. Metalocen LLDPE naveden je zasebno jer njegova uska distribucija sastava proizvodi oštar vrh umjesto širokog raspona taljenja.
Skriveni pokazatelji iza jednog broja topljenja
Podatkovna tablica obično navodi jedan vrh. Grafikon u nastavku pokazuje što ta brojka skriva: vrh se pomiče do 15 °C ovisno o tome koji je alfa-olefinski komonomer korišten, čak i kada gustoća i indeks taline izgledaju identično.
110 °C
LDPE
118 °C
mLLDPE
121 °C
C4 stupanj
124 °C
C6 stupanj
126 °C
C8 stupanj
133 °C
HDPE
U krivulji se kriju još dva signala. Vrhovi prve i druge topline mogu se razlikovati za dva do četiri stupnja, a samo druga toplina reflektira samu smolu. Širina vrha također je važna: široki raspon taljenja ukazuje na široku distribuciju sastava i veći rizik od gela, dok oštar vrh od tri do pet stupnjeva ukazuje na ujednačenu razinu metalocena. Pomak od dva stupnja između serija dobavljača obično je jednak promjeni gustoće od 0,002 do 0,003 g/cm³, što je dovoljno da se tlak taline pomakne za nekoliko bara.
Pretvaranje točke topljenja u postavke bačve
Nakon što su poznati početak i vrhunac, profil se sam piše. Zona napajanja ostaje znatno ispod početka tako da čvrsti sloj nastavlja transportirati, zona kompresije prelazi raspon taljenja, a zona mjerenja završava posao iznad vrha.
- Zona punjenja: 150 do 170 °C, otprilike 40 do 50 °C ispod početka, kako bi se spriječilo prerano taljenje i val.
- Zona kompresije: 185 do 205 °C, gdje većina kristalne strukture nestaje i talina se zgušnjava.
- Zona mjerenja: 200 do 215 °C, za homogenizaciju i podizanje tlaka.
- Adapter i križna glava: 200 do 220 °C, s križnim glavama kabela često na donjem kraju kako bi se ograničilo progib prije korita za hlađenje.
Temperatura taline na matrici trebala bi biti između 200 i 220 °C. Pad ispod otprilike 180 °C i neotopljeni gelovi ostaju u stijenci, pokazujući se kao površinske mrlje ili slabe točke u testu iskrenjem. Podignite iznad 250 °C i oksidacija se ubrzava, vrijeme zadržavanja postaje kritično, a stvaranje gela raste iako je smola tehnički još stabilna.
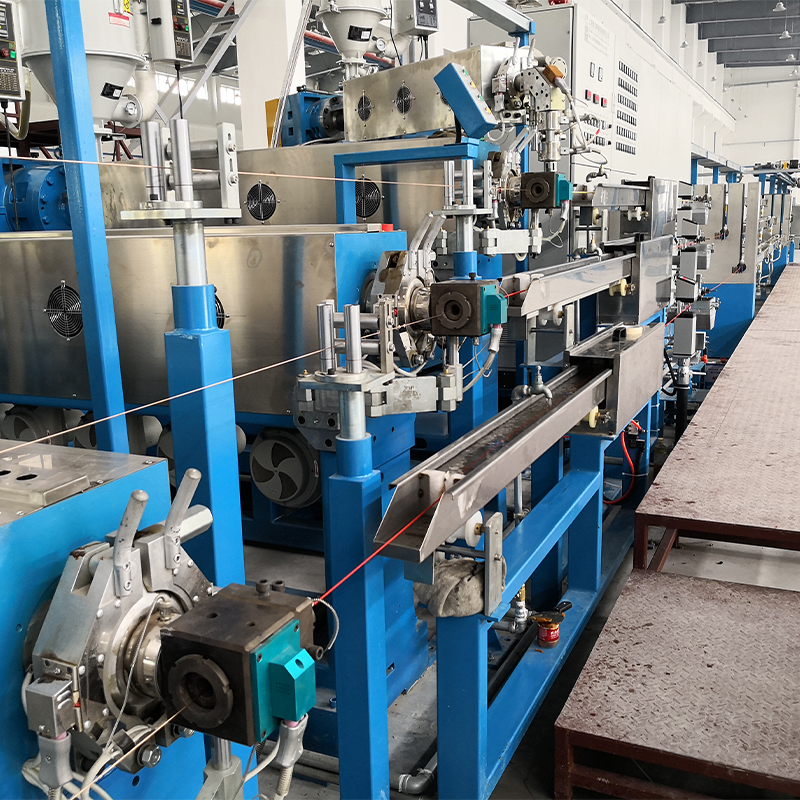
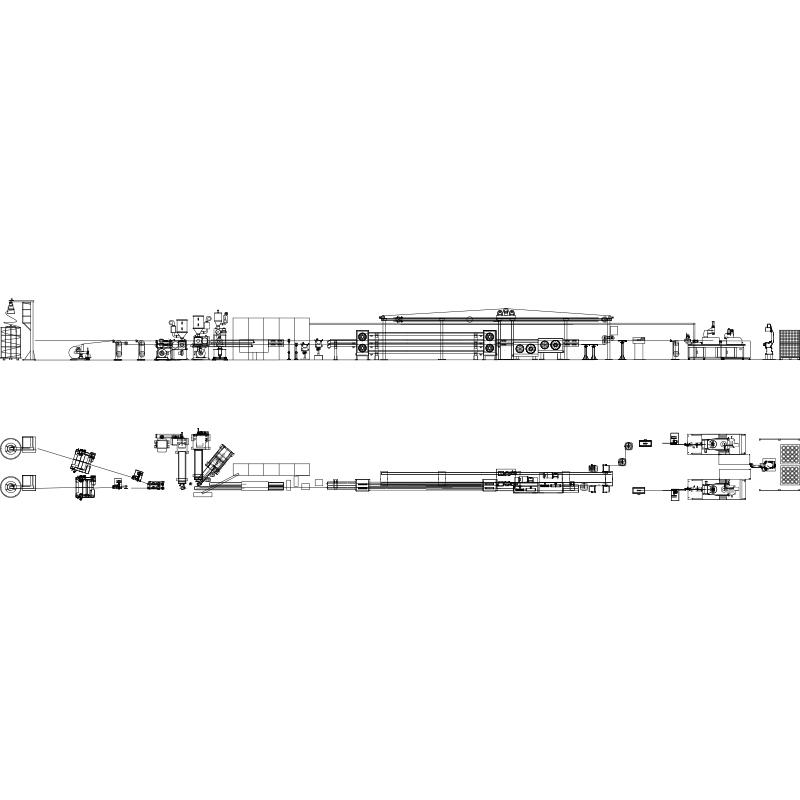 Automatizirana linija za ekstruziju žice i kabela s PLC kontrolom temperature Integrirana linija za izoliranje ili oblaganje žica, s uvezenim vijkom i bačvom, PLC kontrolom i preciznom regulacijom temperature za stabilnu ekstruziju. Pogledajte proizvod →
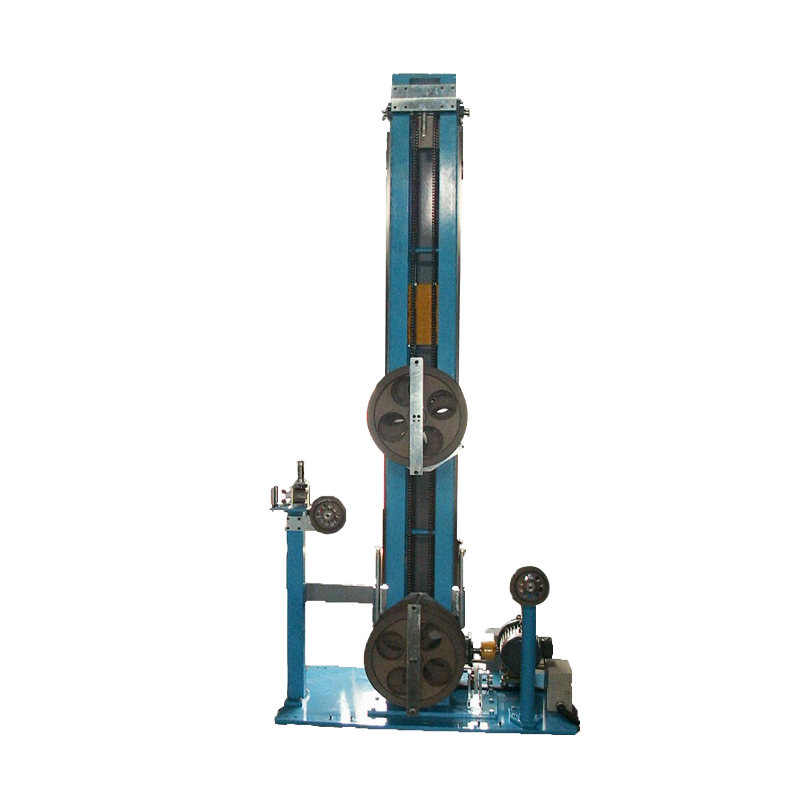
Niska čvrstoća taljenja je druga polovica priče. LLDPE slabo zadržava svoj oblik nakon izlaska iz matrice, tako da kontrola promjera uvelike ovisi o stabilnom povlačenju i namotavanju, a ne samo o geometriji matrice. Akumulatorski i plesni sustavi za kontinuirane ekstruzijske linije apsorbiraju promjene brzine tijekom promjena koluta i održavaju napetost ravnomjernom dok se talina hladi.
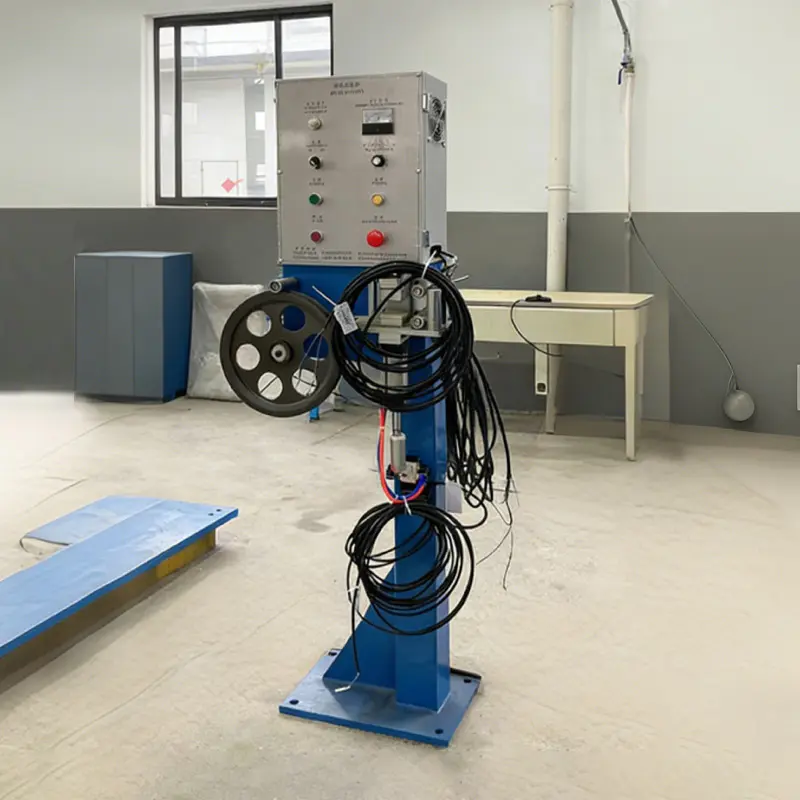 Sustav kontrole napetosti sajle za stabilno namotavanje Dodatni sustav koji regulira napetost kabela tijekom namotavanja kako bi se spriječilo rastezanje, labavi omoti i poremećaji, podržavajući dosljednu kvalitetu kabela. Pogledajte proizvod →
Kamo LLDPE volumen zapravo ide
Kabeli i žice stvarni su, ali mali dio globalne potrošnje LLDPE-a. Taj kontekst je bitan kada dobavljač promijeni kvalitetu, preraspodijeli kapacitet ili kada tvornica pregovara o dodjeli smole protiv filmskih producenata.
- Folija i ambalaža, uključujući rastezljivu i poljoprivrednu foliju: oko 62 posto
- Artikli brizgani: oko 12 posto
- Rotacijsko kalupljenje: oko 9 posto
- Izolacija kabela i žica, omotač i spojevi: oko 7 posto
- Cijevi, vodovi i drugi ekstruziji: oko 5 posto
- Masterbatchevi, ljepila i razno: oko 5 posto
Odabir i redoslijed pokretanja
Ponovljivi redoslijed operacija sprječava da se promjena pretvori u otpad.
- Izvucite stvarnu DSC krivulju za lot, ne samo vršnu vrijednost podatkovne tablice, i potvrdite početnu temperaturu.
- Uskladite gustoću i komonomer s krajnjom upotrebom: razredi fleksibilnog omotača blizu 0,920 g/cm³, čvršće konstrukcije do 0,935 g/cm³.
- Postavite zonu punjenja 40 do 50 °C ispod izmjerenog početka, zatim postupno povećavajte zone kompresije i mjerenja.
- Držite temperaturu taline i tlak taline stabilnima najmanje deset minuta prije nego što dodirnete brzinu linije.
- Provjerite kvalitetu stijenke testom iskre ili brojanjem gela tijekom prvih trideset minuta, dok se stroj još toplinski širi.
- Zabilježite zajedno profil bačve, temperaturu taline i broj serije smole tako da sljedeći identičan posao započne od poznate točke.
Napomene o testiranju, održavanju i sukladnosti
Podaci o talištu korisni su samo ako je mjerenje pouzdano. Ponovno kalibrirajte DSC ćeliju s indijem na 156,6 °C i provjerite osnovnu vrijednost najmanje jednom godišnje, jer konstanta pomicanja ćelije pomiče svaki prijavljeni vrh za stupanj ili dva. Bačvasti termoparovi zaslužuju istu pozornost: pogreška od pet stupnjeva u zoni mjerenja mijenja stvarni profil više nego većina varijacija serije smole.
Pohranjivanje je jednostavno. LLDPE nije higroskopan i obično mu nije potrebno sušenje, ali mu je potrebna zaštita od UV zračenja i unakrsne kontaminacije s PVC-om, što zahtijeva odgovarajuću smjesu za pročišćavanje pri prelasku, a ne ravno ispiranje. Za kabelske proizvode, podaci o taljenju podržavaju ulaznu inspekciju i sljedivost serije, dok gotovi artikli još uvijek moraju proći testove iskrenja, rastezanja i istezanja.
Na strani procesa, rutinske provjere trendova tlaka taline, opterećenja motora i broja gelova otkrivaju probleme s taljenjem prije nego što dođu do kupca. Tamo gdje se linije nadograđuju, a ne zamjenjuju, revidirana postavka ekstrudera može vrijediti više od novog vijka i visokoučinkovita vodilica ekstrudera PE i PVC kabela pokriva praktične provjere koje dolaze s tom recenzijom.