LANGUAGE
Proizvođač kabela u jugoistočnoj Aziji nedavno je zamijenio polietilensku smjesu za ekstruziju jeftinijom smolom za injekcijsko ubrizgavanje kako bi uštedio otprilike 0,12 USD po kilogramu. Prvi sat trčanja izgledao je normalno. Do drugog sata, debljina stjenke je izašla iz granica tolerancije, pojavila se valovitost površine i gotovo 12 posto izlaza tog pomaka moralo se skinuti i ponovno obraditi. Smola nije bila loša; to je jednostavno bio pogrešan stupanj za ekstruder.
To iskustvo upućuje na zaključak oko kojeg se temelji ovaj članak: polimeri stupnja ekstruzije nisu marketinška oznaka. To su polimerne formulacije s većom molekularnom težinom, namjerno uravnoteženom raspodjelom molekularne težine i nižim indeksom tečenja taline, a sve su projektirane da zadrže svoj oblik i dimenzije kada se guraju kroz matricu velikom brzinom. Odabir samo na temelju cijene gotovo uvijek košta više u otpadu, zastojima i odbijenom kabelu od male premije koju uštedi.
Osnovni zaključak
Čvrstoća taljenja, stabilnost tečenja i toplinska otpornost odlučuju hoće li materijal ispravno teći na ekstruzijskoj liniji. Smolama za ubrizgavanje nedostaje čvrstoća taljenja da zadrže toleranciju dimenzija u matrici, zbog čega su navedeni stupnjevi ekstruzije za izolaciju i plašt kabela.
Što definira ekstruzioni polimer
Tri mjerljiva svojstva odvajaju polimere za ekstruziju od njihovih pandana za ubrizgavanje. Nakon što su oni jasni, ostatak odabira materijala postaje predvidljiviji.
- Molekulska težina i distribucija: Klase ekstruzije nalaze se na kraju obitelji smola s većom molekularnom težinom. Dulji polimerni lanci daju talini snagu da se izvuče iz matrice i dimenzionira u konzistentan izolacijski sloj ili omotač, umjesto kidanja ili spuštanja.
- Indeks tečenja taline (MFI ili MFR): Većina PE i PP smola za ekstruziju spada u raspon od 0,3 do 5 g/10 min, dok se stupnjevi za ubrizgavanje često kreću između 8 i 60 g/10 min. Niži MFI znači da se talina opire spuštanju i zadržava svoj poprečni presjek dok se hladi.
- Snaga bubrenja i taljenja: Čvrstoća taline je otpor istezanju, a bubrenje taline je prirodno širenje taline dok izlazi iz matrice. Klase ekstruzije čine bubrenje matrice predvidljivim, tako da se duljina matrice, udaljenost izvlačenja i profil hlađenja mogu projektirati s pouzdanjem.
- Toplinska stabilizacija: Smjese za ekstruziju sadrže stabilizatore prilagođene dužem vremenu zadržavanja u bačvi i izloženosti višoj temperaturi na matrici. Ovo je najvažnije za PVC i XLPE, gdje nekontrolirana degradacija stvara crne točkice i površinske nedostatke.
Uobičajene obitelji za ekstruziju za proizvodnju kabela
LDPE / LLDPE
MFI 0,5–2. Fleksibilan i otporan na pucanje. Koristi se za izolaciju i lake obloge u telekomunikacijskim i građevinskim žicama.
HDPE
MFI 0,3–1,5. Čvrst s visokom vlačnom čvrstoćom. Koristi se za kanale, cjevovode i teške vanjske obloge.
PVC
K-vrijednost 65–75 za fleksibilne formulacije. Inherentno je otporan na plamen i lako se plastificira. Zadana za plašt niskog i srednjeg napona.
PP
MFI 0,5–3. Niska gustoća, dobra kemijska otpornost. Uobičajeno u automobilskoj izolaciji kabela i trakama za punjenje.
XLPE
PE spoj koji se može umrežiti s MFI od oko 1 prije stvrdnjavanja. Visoka dielektrična čvrstoća i 90°C kontinuirana ocjena. Standardno za izolaciju srednjeg i visokog napona.
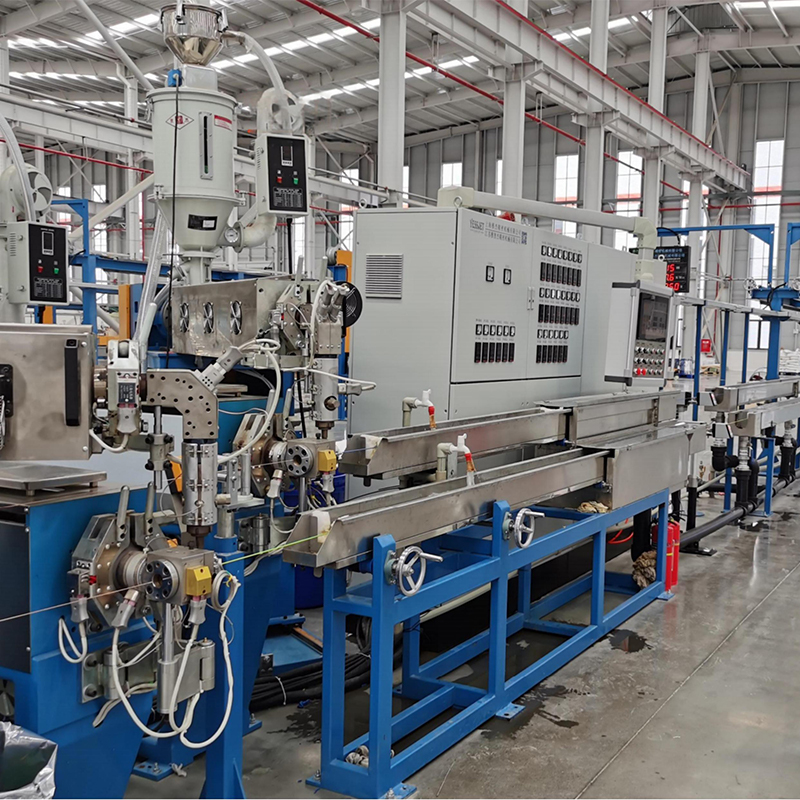
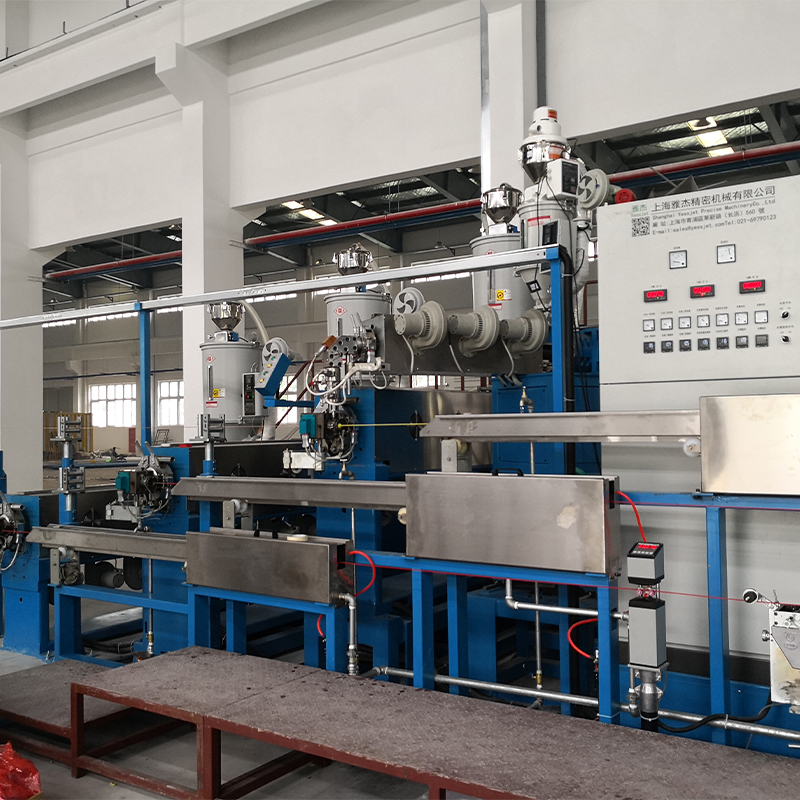
Budući da PE i PVC čine najveći volumen ekstruzije kabela prema tonaži, konfiguracija ekstrudera je važna koliko i kemijski sastav spoja. Stroj koji obrađuje i PE i PVC bez ponovne upotrebe alata omogućuje postrojenju da skrati vrijeme prijelaza i izbjegne unakrsnu kontaminaciju materijala. Jedan primjer je potpuno automatski PE/PVC kabelski ekstruder visokih performansi, koji kombinira dvonamjenski vijak, preciznu kontrolu temperature i značajke brzog otpuštanja bačve za promjenu spojeva.
 Potpuno automatski PE/PVC ekstruder kabela visokih performansi s dvonamjenskim vijkom Ovaj ekstruder podržava brzo prebacivanje između PE i PVC bez ponovne upotrebe alata, kombinirajući puž s dvostrukom namjenom i preciznu kontrolu temperature. Odgovara biljkama s ciljem smanjenja vremena prijelaza i rizika od kontaminacije. Pogledajte proizvod →
Stupanj ekstruzije u odnosu na stupanj brizganja: izravna usporedba
Donja usporedba pokazuje praktične razlike koje utječu na proizvodnu liniju kabela. Brojevi pretpostavljaju obitelj PE ili PP smole; PVC se obično ocjenjuje K-vrijednošću umjesto MFI.
Vlasništvo
Stupanj ekstruzije
Injection Grade
Učinak na proizvodnju
MFI (g/10 min)
0,3–5
8–60 (prikaz, stručni).
Kontrola dimenzija nakon matrice
Snaga taljenja
visoko
Niska do umjerena
Sprječava opuštanje i uvlačenje
Die swell ponašanje
Predvidljivo
Široko varira
Ujednačenost debljine stijenke
Distribucija molekularne težine
Krojen, često bimodalan
Uži
Ravnoteža proizvodnje i stabilnosti
Opterećenje toplinskog stabilizatora
Prošireno
Standard
Otporan na degradaciju tijekom boravka
Premijska cijena
Osnovno 5% do 15%
Osnovna linija
Niža stopa otpada nadoknađuje premiju
Vrijednosti su tipični referentni rasponi za spojeve za ekstruziju kabela. Uvijek provjerite tehnički list dobavljača.
U praksi, premija za stupanj ekstruzije se vraća ako se proizvede čak jedan ili dva posto manje otpada. Događaj o otpadu od 12 posto, kao u prvom primjeru, košta daleko više od bilo koje uštede materijala.
Skrivena metrika: Ispravno očitavanje MFI za ekstruziju kabela
MFI broj specifikacije opisuje kako je polimer tekao u standardnoj matrici pri fiksnom opterećenju, a ne kako se ponaša u vašoj kombinaciji vijka i matrice. Grafikon u nastavku prikazuje tipične vrijednosti MFI za polimere koji dominiraju u izolaciji i ovoju kabela za ekstruziju. PVC je izostavljen jer je ocijenjen K-vrijednošću.
LDPE 0,8
LLDPE 1.0
HDPE 0,5
PP 1.5
XLPE 1.0
Tipični indeks tečenja taline u g/10 min za kabelske polimere za ekstruziju. PVC je ocijenjen K-vrijednošću i nije prikazan.
Skrivena metrika iza MFI je stabilnost temperature taline. Ako ekstruder ne može držati temperaturu taline unutar ±3°C na matrici, čak će i ispravno određena kvaliteta pokazati varijaciju promjera. Geometrija vijka, hlađenje bačve i uzvodna napetost kontroliraju sve dovode u tu stabilnost. Za linije koje moraju kontinuirano teći kroz izmjene koluta, akumulatorski i plesni sustavi za kontinuirane ekstruzijske linije održavajte napetost i brzinu ravnomjernom tako da ekstruder vidi konstantno opterećenje.
Distribucija ekstruzijskih polimera u žici i kabelu
Proizvođači kabela rijetko koriste sve obitelji polimera jednako. Donja distribucija odražava tipičnu potrošnju u sektoru žica i kabela.
PVC – 34%
XLPE – 26%
LDPE / LLDPE – 18%
HDPE – 8%
PP – 10%
Ostali – 4%
PVC vodi jer je jeftin, inherentno otporan na plamen i jednostavan za obradu na umjerenim temperaturama, što ga čini dominantnim u izgradnji žica i niskonaponskih kabela. Slijedi XLPE zbog svoje dielektrične čvrstoće i veće toplinske ocjene, oko 90°C kontinuirano u većini standarda, što ga čini zadanim za srednje i visokonaponske energetske kabele. PE stupnjevi su izolacije komunikacijskih kabela, a PP je narastao u automobilskim ožičenjima zbog kemijske otpornosti i niske gustoće.
Za obradu XLPE-a potreban je profil kontrolirane temperature i korito za vodu nakon matrice kako bi se brzo smanjila temperatura taline. Zato XLPE linije obično koriste konfiguraciju ekstrudera sa spremnikom vode.
 XLPE/PE kabelski ekstruder sa spremnikom vode za hlađenje za kontroliranu obradu Dizajniran za XLPE i PE izolaciju, ovaj ekstruder uključuje višedijelni spremnik za vodu za brzo hlađenje i ravnomjernu debljinu. Rješava neravnomjernu izolaciju i sporo hlađenje, podržavajući stabilne električne performanse u energetskim i komunikacijskim kabelima. Pogledajte proizvod →
Praktičan proces odabira u pet koraka
Ovaj tijek rada vodi nabavu i procesni inženjering od prazne stranice do kvalificirane ocjene bez nagađanja.
Korak 1 – Definirajte spec
Zabilježite klasu napona, veličinu vodiča, trajnu toplinsku ocjenu, zahtjeve za plamen i ciljanu fleksibilnost. Ovo odmah sužava polje polimera.
Korak 2 – obitelji smola u uži izbor
PVC za opće plašteve, XLPE za energetske kabele, PE za komunikacijsku izolaciju i PP gdje je bitna kemijska otpornost ili težina.
Korak 3 – Uskladite MFI s vijkom i matricom
Klase s niskim MFI trebaju više momenta motora i vijak dizajniran za veće smicanje; visoke MFI kvalitete trebaju strožu kontrolu temperature matrice. Provjerite L/D omjer i omjer kompresije.
Korak 4 – Pokrenite kontrolirano ispitivanje
Radite pri proizvodnoj brzini i bilježite temperaturu taline, pritisak glave i varijaciju promjera najmanje jedan sat. Konzistentna traka promjera ±1 posto praktičan je cilj.
Korak 5 – Zaključajte prozor i reviziju opskrbe
Fiksirajte temperaturu bačve, brzinu vijka i omjer povlačenja u dokumentiranom postupku. Provjeri prema IEC 60502, UL 1581 ili relevantnom kabelskom standardu.
Oprema je druga polovica jednadžbe. Ako planirate novo postrojenje ili veliku rekonstrukciju, kompletna linija za ekstruziju žice i kabela s odgovarajućim vijkom, matricom, koritom za hlađenje i spremnikom izbjegava probleme kompatibilnosti koji se pojavljuju kada se strojevi različitih dobavljača sastavljaju na licu mjesta. Linija za ekstruziju integrira te faze kao jedan sustav.
 Integrirana linija za ekstruziju žice i kabela s odgovarajućim komponentama Ova kompletna linija integrira isplatu, ravnanje, ekstruziju, hlađenje, ispis i namatanje kao jedan sustav. Njegovim odabirom izbjegavaju se problemi s kompatibilnošću kod miješanja dobavljača, osiguravajući pouzdan rad novih postrojenja ili velikih rekonstrukcija. Pogledajte proizvod →
Prakse održavanja i usklađenosti koje štite ocjenu
Nakon što je ocjena kvalificirana, najveći rizici prelaze s odabira na rukovanje i disciplinu procesa.
Rukovanje i skladištenje materijala
- Kontrola vlage: Čak i polimeri s niskom apsorpcijom vlage razviju površinsko prskanje ako se skladište u vlažnim uvjetima. Čuvajte spojeve u originalnom zatvorenom pakiranju i koristite lijevak za sušenje za higroskopne masterbatcheve i specijalne spojeve.
- Čišćenje između razreda: Prebacivanje s PVC-a na PE ili XLPE može ostaviti karbonizirane ostatke koji se pojavljuju kao crne mrlje satima kasnije. Upotrijebite dokumentirani slijed čišćenja s kompatibilnom smjesom za čišćenje.
- Ograničenja pohrane: Složite vrećice s poda, održavajte temperaturu skladišta ispod 30°C i koristite rotaciju zaliha prvi ušao, prvi izašao kako biste spriječili sitne stvari i nakupljanje.
Sukladnost i sljedivost
- Ograničene tvari: RoHS i REACH zahtijevaju dokumentirane deklaracije tvari od dobavljača spojeva, s povremenim ponovnim testiranjem pri promjeni formulacije.
- Standardi plamena i sigurnosti: UL 1581, IEC 60332 i IEC 60754 definiraju zahtjeve za širenje plamena i sadržaj halogena koje odabrani stupanj ekstruzije mora ispuniti za građevinske i industrijske kabele.
- Sljedivost serije: Zabilježite brojeve serija polimera, serije masterbatch-a i parametre ekstruzije za svaku proizvodnu seriju tako da se incident kvalitete može pratiti do materijala, stroja i operatera.
Materijal za ekstruziju još uvijek se može uništiti nakon matrice lošim rukovanjem. Nedosljedna napetost namotavanja haba površinu, a grubo paletiranje može zgnječiti ili iskriviti gotovi kolut. Robotski sustavi za paletiranje za rukovanje kabelskim kolutima smanjiti taj rizik automatiziranjem podizanja i slaganja s kontroliranim, ponovljivim pokretima. Spajanje pravog polimera s discipliniranim rukovanjem je ono što odluku o materijalu pretvara u pouzdane proizvodne rezultate.