LANGUAGE
PVC izolacijska linija od 70 mm koja radi brzinom od 300 m/min proizvodi otprilike 36 km izolirane jezgre u roku od dva sata. Ako gotovi promjer odstupi 0,05 mm izvan kupčeve tolerancije za deset minuta tog razdoblja, nekoliko kilometara jezgre postaje otpad, kalem za namotavanje mora se preraditi, a odstupanje se obično pronađe na dolaznoj inspekciji kupca, a ne na vlastitom podu.
Kontrola procesa ekstruzije skup je povratnih petlji koje sprječavaju ovaj ishod. Zadržava temperaturu taline, tlak taline, brzinu vijka, brzinu linije, promjer i napetost unutar definiranih prozora, minutu za minutom, i bilježi što se pomaknulo kada nešto pođe po zlu.
Kratak odgovor: prvo stabilizirajte talinu, zatim dimenziju, a zatim napetost. Stabilnost temperature i tlaka odlučuje hoće li debljina stjenke ostati; povratna informacija o promjeru i kapacitetu odlučuje hoće li tolerancija vrijediti; napetost i nakupljanje odlučuju hoće li linija preživjeti promjenu bez zaustavljanja. Namjestite ih tim redoslijedom, jer svaka petlja smeta onoj nizvodno od nje.
Linija koja bilježi pritisak taljenja, vrući promjer, debljinu stjenke i napetost prihvata u intervalima od jedne sekunde obično će pokazati gdje se nalaze gubici unutar tjedan dana rada, mnogo prije nego što je bilo kakva nadogradnja hardvera opravdana.
Pet kontrolnih petlji koje odlučuju hoće li zid izdržati
Kontrola procesa na ekstruzijskoj liniji nije jedan kontroler. Pet je petlji koje međusobno djeluju, a interakcija je ono što otežava posao.
Toplinski profil
Pet do sedam bačvastih zona održava se unutar 3 stupnja C, zona matrice unutar 2 stupnja C.
Tlak taline
Sonda ispred skupa zaslona, stabilnost unutar 1 posto zadane vrijednosti.
Brzina puža i linije
Broj okretaja vijka u minuti preslikan na brzinu linije, s smanjenjem od 1,4 do 1,6 za PVC izolaciju.
Dimenzijska povratna informacija
Laserski mjerač 6 do 8 m od matrice, mjerač kapaciteta za debljinu stijenke i ekscentricitet.
Napetost i nakupljanje
Položaj plesača, napetost preuzimanja u newtonima i 30 do 90 sekundi pohranjene duljine.
Temperatura taline je najsporija petlja i ona se najčešće postavlja opipom. Na tipičnoj izolacijskoj liniji, pomak od 5 stupnjeva C u zoni mjerenja mijenja viskoznost dovoljno da pomakne konačni promjer za 0,02 mm do 0,04 mm pri konstantnoj brzini vijka. Termoparove treba provjeravati u odnosu na referencu svako tromjesečje, jer senzor koji očitava nisku temperaturu od 4 stupnja C obično kompenzira operater koji povisi zadanu vrijednost i nikada je ne vrati.
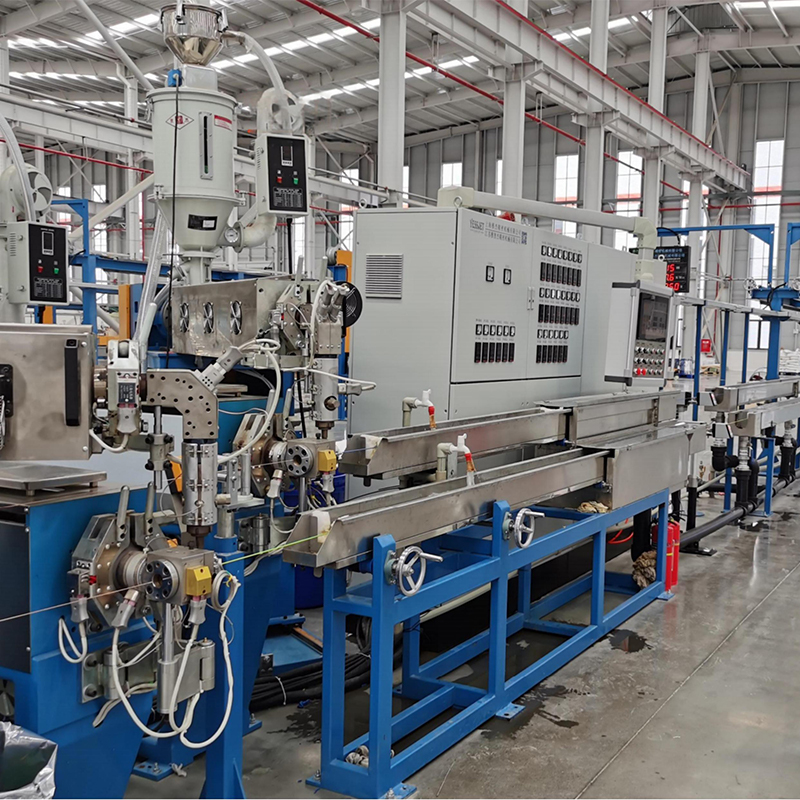
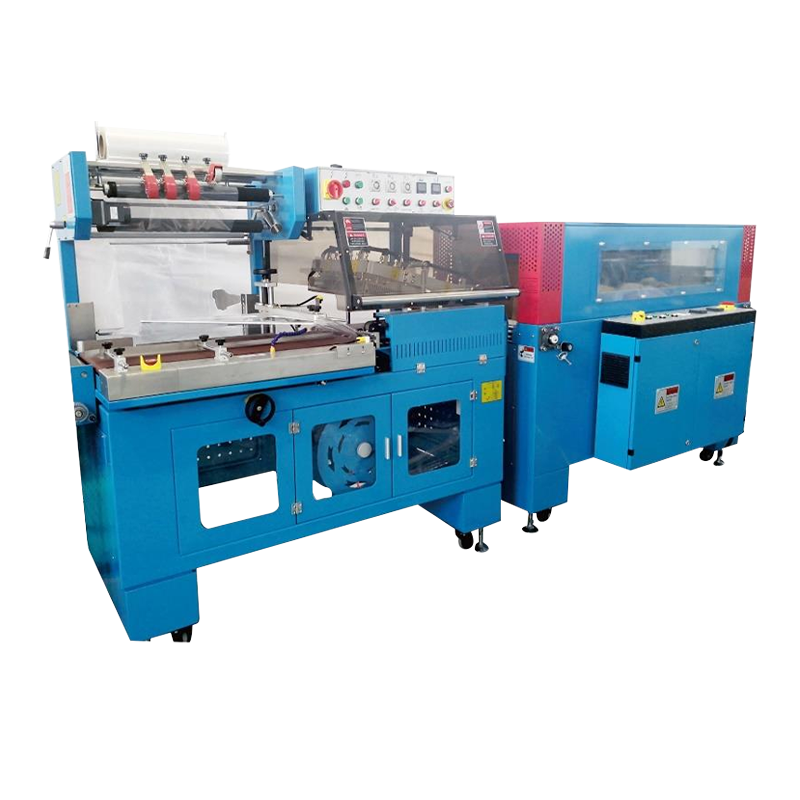
 Potpuno automatski PE PVC ekstruder kabela visokih performansi Full Auto PE PVC High-Perf kabelski ekstruder je integrirani proizvodni sustav dizajniran za podršku proizvođačima kabela u učinkovitoj, visoko preciznoj proizvodnji. To sp... Pogledajte proizvod →
Geometrija vijka određuje koliko rada mora obaviti temperaturna petlja. Omjer kompresije usklađen sa spojem proizvodi ravni profil tlaka; neusklađenost se pojavljuje kao porast pritiska glave koji nikakva količina PID podešavanja neće ukloniti. Stanje paketa zaslona pripada planu kontrole iz istog razloga: djelomično blokiran paket povećava pritisak na glavu i mijenja učinak za 2 do 5 posto. Odnos između dizajna vijka, izlaza i stabilnosti upravljanja je ovdje pokriven vodilica ekstrudera visoke učinkovitosti .
Promjer i debljina stijenke su ono gdje kontrola postaje vidljiva kupcu. Laserski mjerač montiran 6 do 8 m od matrice očitava vrući promjer, koji je 8 do 12 posto veći od hladnog promjera na PE izolacijskoj liniji, tako da kontroler mora raditi prema hladnim ciljevima dok mjerač vidi vruće. Napetost zatvara lanac: napetost preuzimanja unutar nekoliko postotaka održava jezgru okruglom i sprječava gornje slojeve da zagrizu izolaciju na kalemu.
Usporedba ručnog, osnovnog PLC-a i upravljanja zatvorenom petljom
Tri upravljačke arhitekture pojavljuju se u istoj trgovini, a razlika se očituje u brojkama, a ne u brošurama.
Kontrolni pristup
Što je regulirano
Odstupanje promjera
Početni škart po promjeni
Vrijeme promjene
Priručnik
Brzina vijka i namatanje postavljeni okom i zvukom
/ - 0,08 mm
120 do 200 m
25 do 40 min
Osnovni PLC, otvorena petlja
Postavljene vrijednosti održane, samo alarmi, nema povratnih informacija o proizvodu
/ - 0,04 mm
60 do 100 m
15 do 25 min
Zatvorena petlja s povratnom informacijom o mjeraču i napetosti
Promjer, debljina stijenke, tlak taline i napetost regulirani kontinuirano
/ - 0,015 mm
20 do 40 m
8 do 12 min
Tablica: indikativni pojasevi performansi za 70 mm PVC izolacijski vod; stvarne brojke ovise o spoju, dizajnu vijka i konfiguraciji namotaja.
Četvrti stupac je onaj koji plaća. Rezanje početnog otpada sa 150 m na 30 m po prelasku, na liniji koja mijenja proizvod osam puta tjedno, štedi oko 960 m gotove jezgre tjedno prije nego što se uračuna bilo kakvo poboljšanje prinosa u stabilnom stanju.
Skrivena metrika: gdje se zapravo nalaze gubici
Grafikoni promjera često izgledaju izvrsno mnogo prije nego što je linija uistinu pod kontrolom. Bilježenje šireg skupa varijabli u jednom 24-satnom ciklusu obično redistribuira sliku gubitka.
Pomicanje promjera
34%
34%
Šiljci napetosti
26%
26%
Temperatura taljenja
18%
18%
Istrošenost vijaka
12%
12%
vlaga
10%
10%
Svaki uzrok ima drugačije rješenje, a samo se prvi rješava kupnjom boljeg mjerača.
- Napetost raste pri prelasku: plesač doseže svoju granicu hoda i akumulator se prazni prije nego što je spajanje završeno. Pohranjivanje brzine linije od 30 do 90 sekundi odluka je dizajna, a ne dobitak kontrolera.
- Traženje temperature taljenja: obično ventilator za hlađenje radi prejako ili traka grijača sa slabim kontaktom, vidljivo kao oscilacija pritiska u glavi od 30 do 60 sekundi.
- Istrošenost puža i cijevi: povećanje zazora od 0,1 mm u dijelu za doziranje može smanjiti učinak za 3 do 6 posto i natjerati operatere da povećaju brzinu puža, što povećava temperaturu taline.
- Vlažnost materijala: nekoliko stotina ppm vlage u PVC smjesi stvara šupljine koje mjerač promjera rado očitava kao dobar proizvod.
Napetost je petlja koja se najčešće ostavlja otvorena na linijama koje inače pokreću moderne kontrole, i to je prvo mjesto na koje se treba obratiti pozornost kada se otpad diže bez ikakvog alarma za promjer.
 Sustavi kontrole napetosti žica Dizajnirani za preciznu regulaciju napetosti kabela, sustavi za kontrolu napetosti žica bitna su oprema za procese namotavanja kabela. Njegova temeljna funkcija leži u re... Pogledajte proizvod →
Gdje se napor kontrole najviše isplati, prema vrsti kabela
Povrat ulaganja u kontrolu značajno se razlikuje ovisno o obitelji proizvoda, jer se troškovi materijala, tolerancija i brzina linije razlikuju.
Kabel za napajanje, XLPE SN i NN - 38%
LAN i datacom - 26%
Građevinska žica, PVC i UPVC - 16%
Automobilske i elektroničke žice - 12%
Specijalitet i ostalo - 8%
XLPE kabel za napajanje dominira povratom jer su zidne tolerancije male, smjesa je skupa, a kilometar otpada košta nekoliko puta više nego što košta kilometar otpada PVC građevinske žice. LAN kabel je na drugom mjestu jer se ograničenja kapaciteta i ekscentričnosti ne mogu zadovoljiti samo vještinom operatera; strop od 5 posto ekscentričnosti zahtijeva kontinuirano mjerenje i korekciju. Građevinska žica je popustljivija u pogledu ekscentričnosti, ali radi brzinom od 600 do 1200 m/min, pri čemu regulacija brzine i napetost prihvata određuju hoće li se kalem moći prodati. Automobilska i elektronička žica nagrađuje kontrolu uglavnom kroz ponovljivost u mnogim kratkim serijama.
Redoslijed puštanja u pogon: šest koraka koji zaključavaju postavke
Nova ili obnovljena linija postiže stabilnu kontrolu brže kada se slijedi slijed u nastavku, umjesto da se podešava sve odjednom.
Korak 1: Osnovna linija prije promjene bilo čega
Bilježite tlak taline, vrući i hladni promjer, debljinu stjenke i napetost prihvata u intervalima od jedne sekunde za punu smjenu. Ovaj zapis je jedini pouzdani dokaz da je kasnija promjena pomogla.
Korak 2: Montirajte senzore za proces, a ne za ormarić
Postavite laserski mjerač 6 do 8 m od matrice tako da se talina slegne, držite pretvarač tlaka ispred paketa sita i montirajte mjernu ćeliju na mjesto gdje ga trenje mreže ne može poremetiti.
Korak 3: Namjestite petlje redom
Prvo temperatura, zatim tlak taline, zatim dimenzija, pa napetost. Podešavanje napetosti prije nego što je temperatura stabilna jednostavno pomiče oscilaciju oko linije.
Korak 4: Izradite tablicu omjera brzine
Zabilježite broj okretaja puža u odnosu na brzinu linije za svaku veličinu i spoj. Operateri koji polaze od poznatog omjera dođu do prodajnog proizvoda u jednoj trećini vremena.
Korak 5: Napišite rutinu prijelaza
Napunite akumulator, postavite plesač na pola puta, spojite, a zatim postupno oslobodite spremnik. Rutina je ono što održava rad ekstrudera dok se namotaj mijenja.
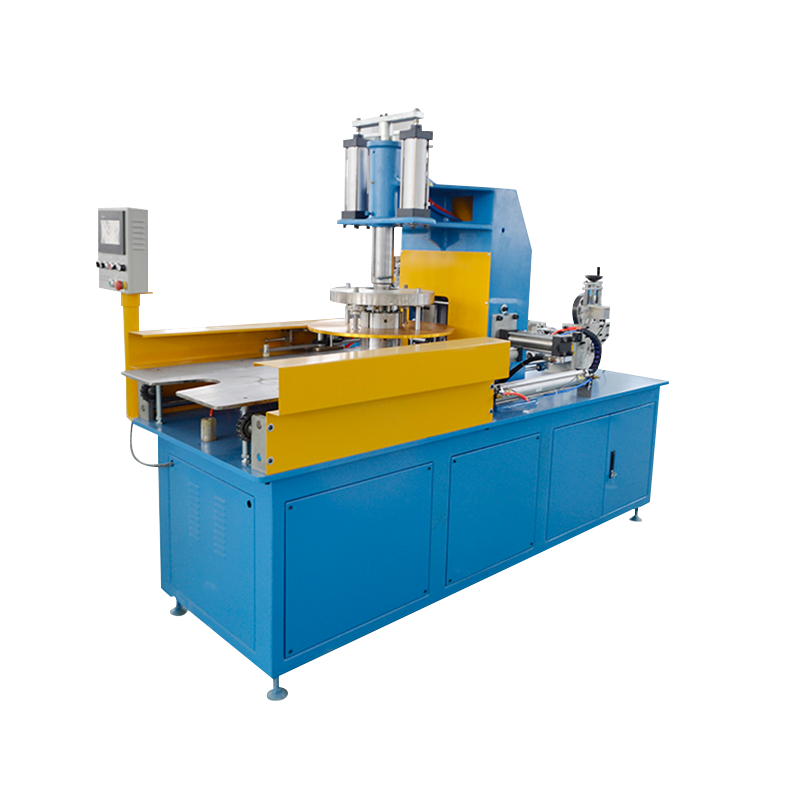
 Akumulator Dancer(stalak za pohranu kabela) Accumulator Dancer (Stalak za pohranu kabela) profesionalni je uređaj za upravljanje kabelima dizajniran za optimizaciju radnih procesa obrade kabela. Dostupan u vertikalnoj i hori... Pogledajte proizvod →
Korak 6: Predajte s ograničenjima u pisanom obliku
Kontrolne granice, pragovi alarma i radnje koje zahtijeva svaki alarm trebaju biti na jednom listu u retku, a ne u datoteci za puštanje u rad.
Održavanje, kalibracija i sukladnost
Kvaliteta kontrole tiho opada. Plan kalibracije i pregleda održava petlje pouzdanima između remonta.
- Tromjesečna provjera termoparova u odnosu na referencu, s tolerancijom od 5 stupnjeva C.
- Mjesečno nuliranje pretvarača tlaka taline i ponovno kalibriranje svakih 12 mjeseci.
- Provjera laserskog mjerača promjera u odnosu na sljedivog mastera svakih 6 mjeseci.
- Godišnje kalibriranje mjernih ćelija za položaj plesača i napetost.
- Mjerenje zazora vijka i cijevi svakih 4000 do 6000 radnih sati.
- Zadržavanje evidencije kontrolnih parametara po proizvodnoj seriji, prema zahtjevima kupaca i standarda.
Usklađenost je uvelike vježba dokumentiranja nakon što je hardver ispravan. Kabelski standardi kao što su IEC 60227, IEC 60502, UL 44, UL 83 i GB/T 5023 definiraju dimenzije koje moraju biti zadovoljene; sustav kontrole procesa daje dokaz da su ispunjeni na svakom metru. Vođenje dnevnika promjera i debljine stijenke po lotu pretvara reviziju u dohvat datoteke umjesto ponovnog testiranja.
Sigurnost spada u isti plan. Zaštita na rotirajućoj opremi za namatanje, međusobno blokirana zaustavljanja u nuždi i kontrolirani pristup glavi matrice tijekom pročišćavanja nisu dodatni dodaci na liniji koja radi bez nadzora preko noći. Također bi trebalo postaviti granice alarma tako da operateri reagiraju prije nego što se otpad pojavi, a ne nakon što je kalem gotov.
Kontrola procesa ekstruzije najbolje se procjenjuje na kraju linije. Ekstruder koji predaje varijabilnu jezgru stroju za namotavanje jednostavno je pomaknuo problem nizvodno, gdje postaje greška napetosti, ovalni kalem ili odbačena paleta. Zbog toga mjerenje mora pratiti proizvod: promjer i debljina stjenke na matrici, napetost i duljina na stroju za namotavanje i identitet koluta na mjestu gdje robotski sustavi za paletiranje za rukovanje kabelskim kolutima preuzeti.
Jiangsu Yessjet Precise Machinery gradi opremu za ekstruziju, namotavanje, pakiranje i paletiranje kao jednu povezanu liniju, što je u ovom kontekstu važno. Petlje koje drže promjer na matrici i petlje koje drže napetost na stroju za namotavanje moraju biti dizajnirane imajući na umu jedna drugu, a proizvođač koji isporučuje oba kraja tog lanca može ih uskladiti zajedno umjesto da krivi jedno za drugo.