LANGUAGE
Tvornica kabela koja je zamijenila vijak na izolacijskoj liniji od krutog PVC-a jednom je naručila omjer kompresije od 4,0, na razumnoj logici da veća kompresija znači bolje taljenje. Unutar tri smjene ekstruder je počeo raditi, temperatura taline se popela za otprilike 18 °C, a spaljene mrlje su dopirale do kalupa. Ništa nije bilo slomljeno. Vijak je komprimirao spoj koji je već dosegao gustoću taline natrag u zoni punjenja, a dodatni rad se pojavio kao toplina.
Kratak odgovor: omjer kompresije (CR) je volumen prvog dovodnog kanala podijeljen s volumenom posljednjeg doznog dovoda, što je na vijku s konstantnim korakom gotovo isto što i dubina dovodnog kanala podijeljena s dubinom odmjernog kanala. Vijci opće namjene rade između 2.0 i 4.0. Čvrsti PVC obično se nalazi na 2,0-2,5, plastificirani PVC i HDPE na 2,5-3,5, PP na 3,0-3,5, a spojeve bez halogena s velikim punjenjem obično bolje zadovoljava dio za miješanje nego viši broj.
Odjeljci u nastavku pokazuju kako je taj broj napravljen, što tiho kontrolira na kabelskoj liniji i kako ga odrediti bez naručivanja drugog vijka.
Što zapravo mjeri omjer kompresije
Puni vijak radi u tri zone. Zona punjenja ima dubok, konstantan kanal tako da labavi peleti mogu pasti unutra i prenijeti se naprijed. Kompresijska ili prijelazna zona sužava taj kanal i stišće čvrsti sloj dok se topi. Mjerna zona se vraća na plitku, konstantnu dubinu tako da talina dospijeva do kalupa pod stabilnim tlakom i predvidljivom brzinom.
Omjer kompresije uspoređuje prvi i zadnji od tih volumena. Budući da nagib i širina letve ostaju konstantni na standardnom vijku s punim hodom, omjer volumena pada u omjer dubine: CR = H1 / H2, gdje je H1 dubina dovodnog kanala, a H2 dubina mjernog kanala.
Fizički posao iza broja je gustoća. Kuglice spoja kabela imaju nasipnu gustoću od otprilike 0,5 do 0,7 g/cm3, dok isti polimer kao talina ima blizu 0,9 do 1,3 g/cm3. Samom materijalu stoga treba samo oko 1,6 do 2,2 smanjenja volumena da postane talina bez šupljina. Kompresija iznad te brojke kompenzira protok curenja preko letve, za pritisak koji matrica zahtijeva i za varijacije od serije do serije u ponašanju dovoda.
Gdje broj pločice može dovesti u zabludu
Omjer dubine vrijedi samo za konstantan nagib i konstantnu širinu leta. Nakon promjene visine tona, ili se doda barijerni let ili mikser u stilu Maddocka, pravi omjer mora proizaći iz stvarnih volumena kanala. Na vijcima s promjenjivim korakom, brzi omjer dubine može precijeniti efektivni CR za 10 do 15 posto, što je dovoljno da se PVC vijak izgura iz sigurnog prozora. Kabelski ekstruderi su stoga specificirani po spoju, a ne po veličini bačve, a na crtežu vijka treba biti navedeno koja je metoda izračuna korištena.
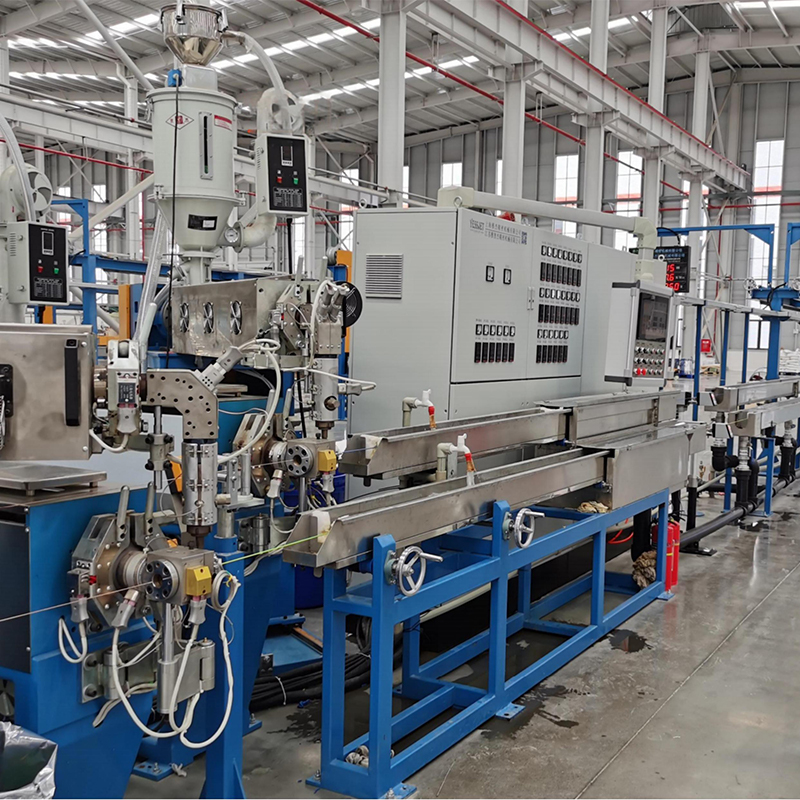
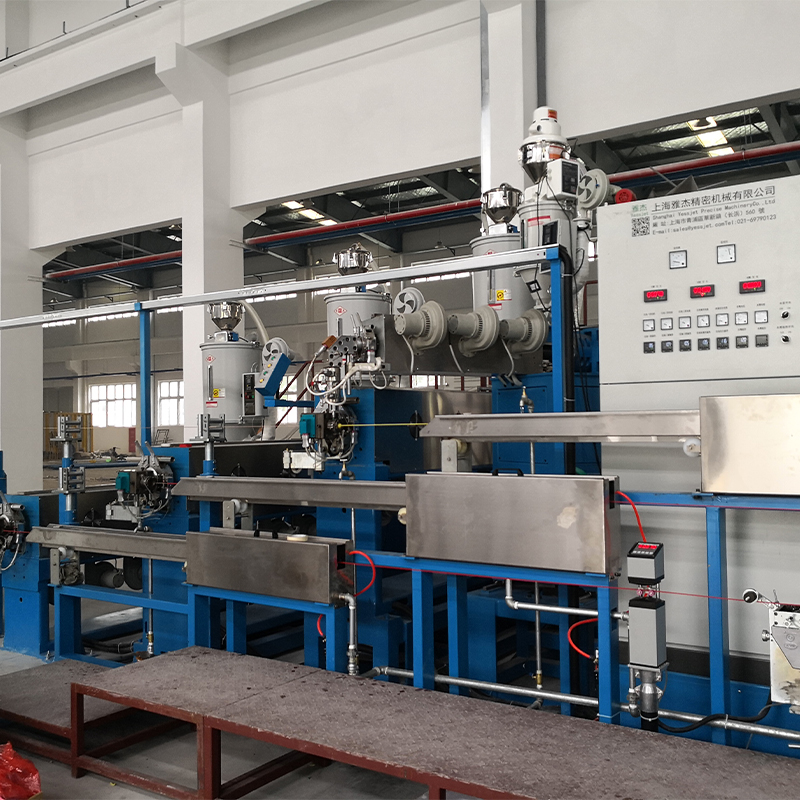 Visokoučinkoviti PP PVC PE ekstruder za kabele Kao višenamjenski jezgreni uređaj za proizvodnju kabela, High-Eff PP PVC PE ekstruder za kabele dizajniran je za štedljivu energiju, visokoučinkovitu ekstruziju izolacijskih slojeva... Pogledajte proizvod →
Usklađivanje omjera sa smjesom koju koristite
Spojevi kabela nisu međusobno zamjenjivi, a omjer kompresije je mjesto gdje ta razlika postaje mehanička. Tri varijable pokreću izbor: koliko daleko gustoća pada dok se materijal topi, koliko topline smicanja polimer tolerira i koliko je abrazivna formulacija.
Čvrsti i plastificirani PVC
Neplastificirani PVC je materijal koji je najosjetljiviji na smicanje na kabelskoj liniji i normalno radi na 2,0-2,5 s dugim, blagim prijelazom. Veći omjer stvara lokalna žarišta koja oslobađaju klorovodik i ostavljaju tragove opeklina unutar tanke izolacijske stijenke. Fleksibilni PVC tolerira 2,5-3,0, iako hlapljivi plastifikatori čine zonu punjenja vrijednom promatranja.
PE, HDPE i PP
Poliolefini imaju veću viskoznost taline i čišće ponašanje taljenja, tako da prihvaćaju 2,8-3,5 bez prigovora. Vijci za plašt od HDPE-a često spajaju taj omjer s dubokim dijelom za dovod i 25:1 do 30:1 L/D tako da linija može raditi teško dok talina ostaje homogena.
XLPE i umreživi spojevi
XLPE očvrsnut peroksidom je poseban slučaj. Sredstvo za umrežavanje osjetljivo je na vrijeme zadržavanja i temperaturu, tako da vijak mora stvoriti pritisak bez ispuštanja smične topline u talinu. Omjer blizu 2,3-3,0, gladak prijelaz i čvrsta kontrola temperature bitniji su od sirovog izlaza. Spojevi koji su već blizu praga prije stvrdnjavanja pokazuju gelove i grudice, a ne čistu taljevinu.
Punjeni spojevi otporni na plamen i bez halogena
Visoko punjenje punila povećava gustoću, smanjuje promjenu volumena koju vijak mora stvoriti i istovremeno troši letvice. Omjer 2,5-3,5 u kombinaciji s barijernim ili disperzivnim dijelom za miješanje pobjeđuje jednostavno povećavanje broja.
Uparivanje vijka i bačve u tim obiteljima slijedi prilično predvidljiv obrazac; ovo vodič za visokoučinkovitu ekstruziju PP, PVC i PE detaljnije pokriva kombinacije.
Usporedba tipičnih postavki vijaka za ekstruziju kabela
Donja usporedba sažima s kojima proizvođači Windows kabelskih ekstrudera najčešće rade. Tretirajte brojke kao početne točke za ponudu, a ne kao univerzalne konstante, jer dobavljači spojeva revidiraju formulacije i nasipna gustoća se pomiče s njima.
Tipični prozori omjera kompresije za uobičajene spojeve kabela; prije naručivanja potvrdite konačnu geometriju prema trenutnoj tablici s podacima o spoju.
Što ne pokazuje broj pločice s imenom
Dva vijka s istim navedenim omjerom ne mogu se ponašati jednako, jer vod reagira na energiju i pritisak, a ne samo na geometriju. Kada je CR prenizak, čvrsti sloj dolazi do zone mjerenja samo djelomično otopljen i izlaz se mijenja kako neotopljeni fragmenti prolaze kroz matricu. Kada je previsok, ista nestabilnost se vraća iz suprotnog smjera kako temperatura taline i moment rastu.
Debljina izolacijske stijenke je najbrži pokazatelj oba problema. Grafikon u nastavku prikazuje 65 mm polietilenski vijak za plašt u nizu kompresijskih omjera; vrijednosti pokazuju oblik efekta, a ne specifikaciju za bilo koju određenu liniju.
4,2%
CR 2.0
2,6%
CR 2.5
1,2%
CR 3.0
2,1%
CR 3.5
4,8%
CR 4.0
Tri metrike stoje iza te krivulje. Stabilnost tlaka taline je na prvom mjestu: fluktuacija od više od oko jedan posto na matrici pokazuje se kao raspršenje debljine stijenke. Specifična energija je na drugom mjestu: kompresija koja obavlja koristan rad taljenja održava kilovat-sate po kilogramu ravnomjernima, dok kompresija koja stvara samo smicanje povećava brojku. Trošenje vijka je treće, jer istrošeni mjerni let tiho povećava efektivni omjer tijekom godine proizvodnje.
Gdje omjer kompresije ima najveću težinu
Svaki ekstruzijski vijak ima omjer kompresije, ali taj broj dominira odlukama o specifikacijama u nekim segmentima kabela mnogo više nego u drugima.
- 36% PVC izolacija i obloga
- 24% PE i omotač bez halogena
- 22% XLPE izolacija kabela za napajanje
- 18% LAN i podatkovni kabel
Uzorak slijedi osjetljivost spoja, a ne volumen kabela. PVC ima najveći udio jer je njegov prozor obrade uzak i pogrešan omjer se odmah pojavljuje kao promjena boje ili površinski defekti. Slijedi PE i obloga bez halogena, potaknuta abrazijom i disperzijom, a ne osjetljivošću na toplinu. XLPE vijci za kabele za napajanje specificirani su konzervativno jer kemija umrežavanja postavlja strop. LAN i podatkovni kabel, s tankim zidovima i tijesnim ciljevima kapacitivnosti, prije svega ovisi o stabilnosti tlaka.
Za rad s oblogama od XLPE i PE, vijak koji je naveden zajedno s njegovim rasporedom hlađenja obično je sigurnija početna točka.
 XLPE PE kabelski ekstruder sa spremnikom vode za hlađenje Ovaj XLPE PE kabelski ekstruder sa spremnikom za vodu dizajniran je za ekstruziju i hlađenje XLPE i PE izoliranih kabela, integrirajući visoko precizni jednopužni ekstruder, t... Pogledajte proizvod →
Tijek odabira: od podataka o spoju do reda vijaka
Šest koraka pretvara složene podatke u upotrebljivu specifikaciju vijka.
- Pitajte dobavljača smjese za nasipnu gustoću, gustoću taline, brzinu protoka taline i preporučeni raspon obrade. Omjer gustoće nasipa i taline postavlja pod za razuman omjer kompresije.
- Definirajte proizvod prije stroja: izolacija ili plašt, debljina stijenke, opseg tolerancije, veličina vodiča i brzina linije koju namjeravate pokrenuti.
- Prvo popravite L/D i izlaz. Omjer kompresije slijedi iz dubine dovodnog i mjernog kanala, tako da odluka o njemu u izolaciji zahtijeva kompromis negdje drugdje.
- Provjerite duljinu prijelaza i brzinu smicanja, ne samo omjer. Omjer od 2,8 raspoređen na dugi prijelaz ponaša se vrlo drugačije od istog omjera koncentriranog u tri leta.
- Odlučite treba li smjesi barijerni let, Maddock dio ili mješalicu; punjeni i jako obojeni spojevi često dobivaju više od disperzije nego od kompresije.
- Potvrdite nagib, širinu leta, dubinu kućišta, dopušteno trošenje i metodu izračuna na crtežu i dobijte efektivni omjer kompresije u pisanom obliku.
Nakon što je geometrija vijka fiksirana, ostatak linije mora joj odgovarati. Duljina hlađenja, napetost prihvata, kapacitet akumulatora i brzina namotavanja slijede iz stabilnog izlaza taline.
 Linija za ekstruziju žice i kabela Značajke 1. Bačva i vijak uvezeni iz Tajvana s velikim kapacitetom ekstrudiranja. 2. Različite vrste plastičnog materijala mogu odabrati vlastitu cijev i vijak. NEX: PVC, PE, ... Pogledajte proizvod →
Napomene o trošenju, održavanju i sukladnosti
Vijak je trošni dio i njegov se omjer kompresije mijenja. Nitrirani letvi gube dubinu kućišta u odnosu na punjene spojeve, a kada mjerni kanal postane nekoliko desetinki milimetra dublji, efektivni omjer pada i ponašanje pri taljenju se mijenja s njim. Linije koje su bile stabilne pri puštanju u pogon počinju pokazivati raspršene debljine stijenke, a uzrok je često vijak, a ne spoj.
- Izmjerite vanjski promjer leta i dubinu kanala pri svakom godišnjem gašenju i usporedite očitanja s izvornim crtežom.
- Pratite specifičnu energiju po kilogramu; spori uzlazni trend jedan je od najranijih znakova trošenja i promjenjivog omjera kompresije.
- Čuvajte zajedno zapise o crtežima vijaka, stupnju materijala i toplinskoj obradi kako bi se zamjena mogla ponuditi bez ponovnog inženjeringa.
- Ponovno provjerite profil grijanja bačve i eventualno hlađenje vijka kad god se smjesa promijeni; oba mogu pomaknuti skromna ograničenja geometrije bez novog vijka.
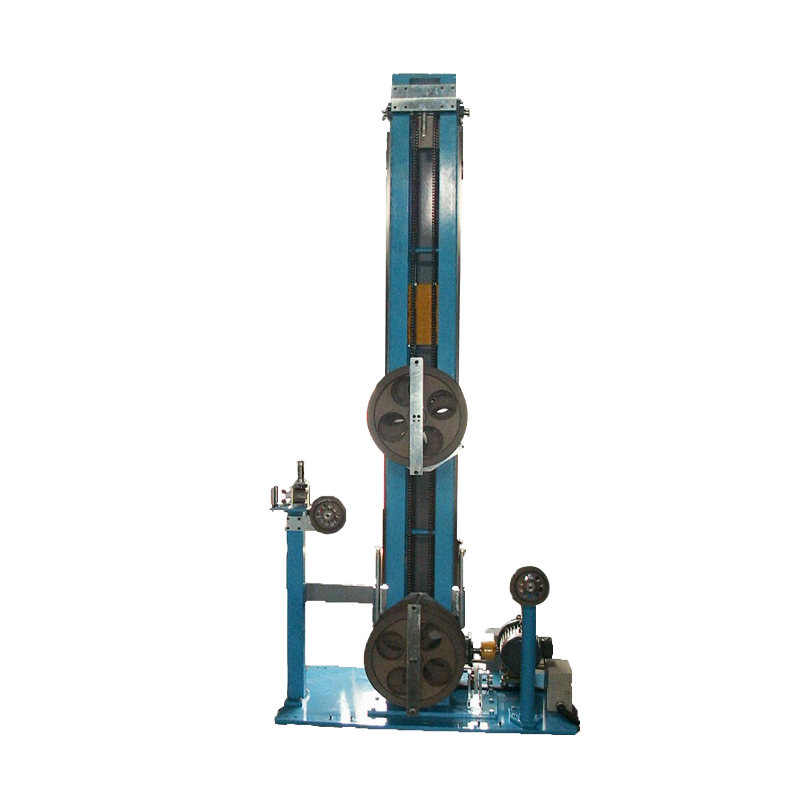
Vrijeme neprekidnog rada također ovisi o puferskom izlazu nizvodno. Akumulatorski i plesni sustavi za kontinuirane ekstruzijske linije drži materijal kroz izmjene koluta tako da se ekstruder nikada ne mora zaustaviti, što održava povijest taljenja dosljednom od prvog do posljednjeg metra.
Omjer kompresije je jedan broj koji odlučuje gdje vijak vrši svoj rad taljenja. Uskladite to s promjenom gustoće i tolerancijom na smicanje spoja, zadržite prijelaz dovoljno dugo da se otopi bez opekotina i provjerite stvarne volumene kanala umjesto da vjerujete omjeru dubine preuzetom s crteža. Na kabelskoj liniji to je obično razlika između stabilnog izolacijskog zida i tjedan dana otpada.